
一、项目背景
在医药、食品、保健品等行业中,泡罩包装是固体制剂(片剂、胶囊、丸剂)及小型食品的主要包装形式。泡罩包装机通过加热软化PVC/PTP复合硬片、成型、充填、热封、打码、冲裁等工序,完成对产品的密封包装,其成型温度、热封温度、成型压力、气压等工艺参数直接决定包装质量与产品密封性。一旦出现异常故障往往导致整条产线停机停工,影响生产交付与产品质量。
与此同时,设备制造商面对全国各地的客户现场,传统依赖本地监测设备与人工出差维护的模式效率低下、成本高昂,难以实时掌握设备运行情况,生产过程中的不必要中断或延误时有发生,客户体验不佳。随着市场需求变化与包装机械行业数字化、智能化升级的推进,构建一套以数据采集为核心的远程运维管理系统,成为设备制造商缩减运维成本、提升售后服务水平与品牌竞争力的必要手段。
数之能设备运维管理平台具备多协议兼容、组态可视化、智能告警、工单闭环及远程PLC维护等能力。本项目采用私有化部署方案,客户要求实现全国各地泡罩包装机的数据采集与信息化运维管理。
二、痛点分析
(一)运维成本高,资源占用大
传统的人工巡检及出差维护方式占用大量人力物力,带来较大的工作量与成本支出,同时缺乏信息化的运维管理机制,不利于售后运维服务的管理与建设。
(二)响应不及时,故障发现被动
设备单机运行缺乏数据联网,发现设备故障往往滞后且被动,缺乏实时监控与故障告警手段,影响生产效率与产品质量,进而影响客户使用体验。
(三)数据分析不足,决策支撑缺失
设备运行性能、故障信息、运维质量等缺乏可视化集中管理与数据分析手段,导致企业决策不能高效快速地指导产品研发与售后运维等工作。
三、项目调研
(一)设备与工艺调研
需梳理泡罩包装机的工艺流程与关键控制环节。典型工序为:PVC硬片加热软化→成型→充填(片剂/胶囊)→PTP铝箔热封→打码→冲裁→成品输出。关键监测点位包括:成型温度、热封温度、成型压力、气动阀门状态、电机功率、气压、运行速度、产量计数等。
(二)控制系统与通讯条件
现场控制器以西门子、三菱等品牌PLC为主,支持Modbus RTU/TCP、S7、MC等协议。设备分布在全国各地,因此主要采取4G通信方式。
四、解决方案
(一)总体架构
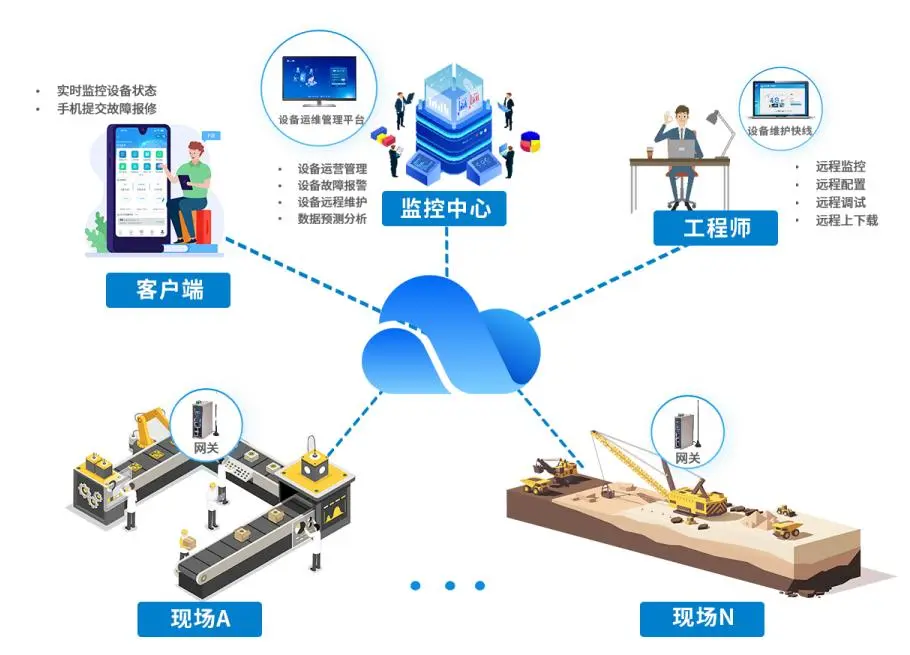
采用“设备层—网关层—平台层”三层架构,以数之能设备运维管理平台为核心,实现泡罩包装机全链条数据的采集、传输、存储、分析与运维闭环。
- 设备层
涵盖泡罩包装机主体设备(成型机构、热封机构、冲裁机构、气动系统)及其控制器PLC,以及温度传感器、压力变送器、气压表、电机等仪表。对于存量设备,优先通过PLC既有通讯口取数;对于无通讯接口的关键点位,加装接口拓展模块。
- 网关层
部署数之能工业智能网关,支持网口、串口多路并发采集。网关向下兼容西门子S7、三菱MC、Modbus RTU/TCP等协议,向上通过MQTT协议加密传输至平台。网关具备本地缓存能力,网络中断时数据暂存,恢复后自动补传,确保生产数据完整性。
- 平台层
数之能设备运维管理平台接收网关上报的JSON报文,完成解析、清洗与存储,并提供可视化界面,实现远程监控、故障告警、远程控制、运维管理、远程维护等功能,有效提高工作效率与管理水平。
五、实现功能
(一)远程监控与组态可视化
通过采集PLC数据,实现对全国各地设备的远程监控,随时随地查看成型温度、成型压力、热封温度、气动阀门状态、电机功率、气压等实时参数,以组态画面还原泡罩包装工艺流程,解决设备分散管理问题。
(二)故障告警与异常定位
针对不同工艺设定多级告警规则,在监测到超标数据时自动告警,通过微信、短信、邮件等方式通知管理人员,附带异常点位与关联设备信息,快速定位诊断并生成运维工单,减少无效告警干扰。
(三)智慧运维工单闭环
实现线上化的创建、编辑、派发、回退和管理运维工单,覆盖接单、处理、反馈、验收全流程,综合人力物力资源合理安排运维任务,实时追踪状态与处理耗时,实现运维质量提升与工作量减负的双向平衡。
(四)远程PLC维护
通过设备维护快线,工程师经授权可对异地PLC进行远程编程调试和远程上下载程序等操作,无需出差即可维护设备故障,适用于跨区域项目控制逻辑优化与程序缺陷修复,操作过程记录日志,确保可追溯。
(五)设备地图
建立设备资产电子地图,全面总览全国各地设备位置分布、数量类型、运行参数、告警事件、运维工单等信息,提升企业信息化管理水平,加强协同工作效率。
(六)数据分析与决策支撑
通过全面的数据分析,企业能够评价自身的经营能力与缺陷,综合客户的个性化需求提供人性化的解决方案,并推进产品研发与售后运维等工作的科学开展,让客户更加满意,助力企业品牌形象建设。

