
毛绒玩具出现掉毛,采购方最先怀疑的是毛料。这个判断只对了一半。毛料决定上限,工艺决定实际表现。同一卷面料,裁剪、缝制、填充和后整理不同,成品掉毛量可以差出数倍。更有效的做法是先看掉毛形态,再按克重、密度、剪毛、缝制的顺序逐项排除。
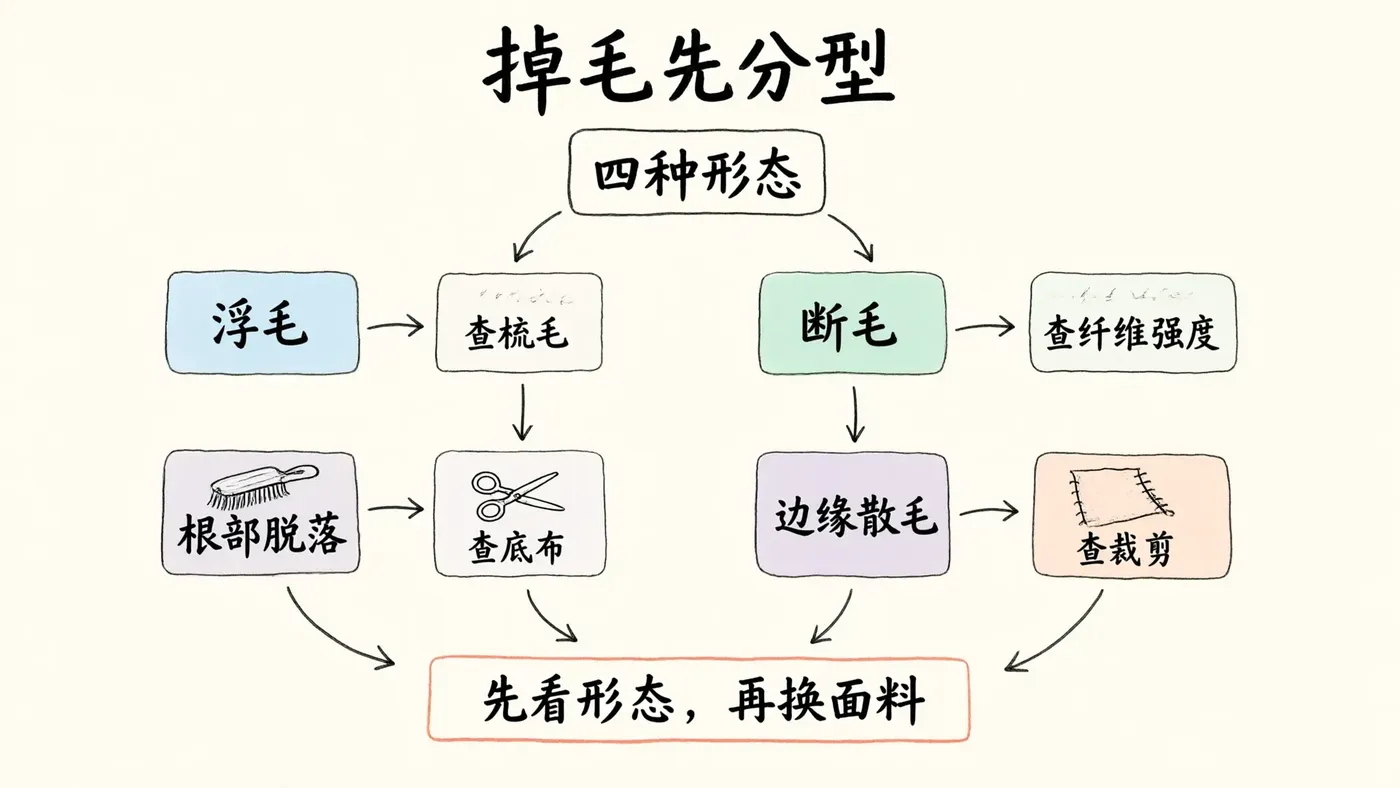
先分清四种掉毛,不要一上来换面料
新拆封时粘在表面的浮毛、反复摩擦后从毛丛中断裂的短毛、连根从底布脱出的整根纤维,以及拼缝和裁边处散落的毛,对应的原因并不相同。浮毛多,先查梳毛和清洁;断毛多,查纤维强度和剪毛长度;根部脱落,查底布与绒毛的固结;边缘散毛,查裁刀和缝制。把形态判断错,后面换多少面料都只是碰运气。
克重是第一道筛子,但要和毛高、底布一起看
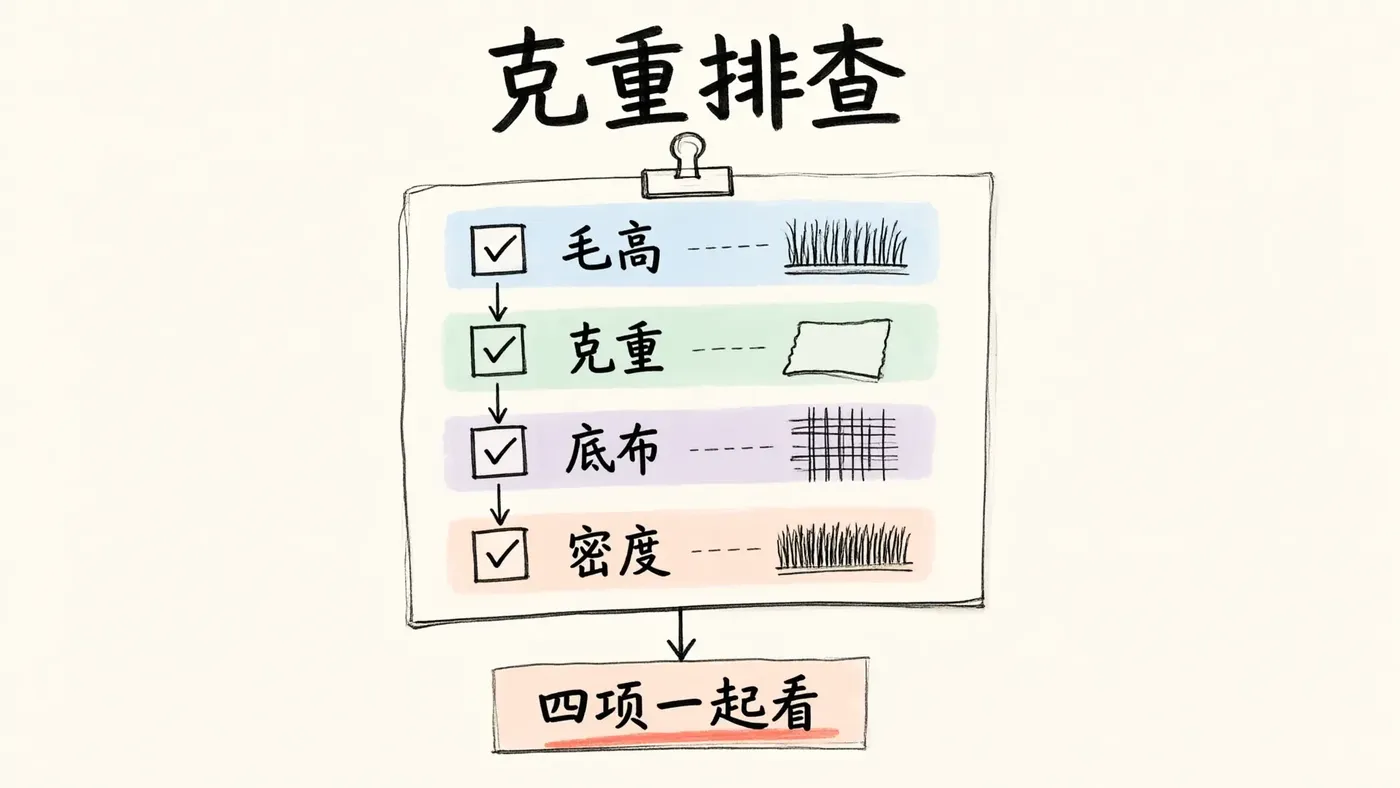
克重反映单位面积用料。毛高相同、底布相同时,克重偏低通常意味着纤维量少、绒面支撑弱,毛更容易倒伏,摩擦时也更容易露出底布。行业里常见的搭配是:短毛绒 1.5—3mm 配 120—180g/m² 底布,中毛 4—8mm 配 180—240g/m²,长毛 10—25mm 配 240—320g/m²。这个区间不是验收标准,只是一条快速判断线。
只看克重也会误判。有些面料靠加长绒毛把克重做上去,纤维与底布的锚固并没有改善;有些高克重面料密度不足,手一抓仍然掉毛。核查时要把毛高、克重、底布克重、绒毛密度和纤维长度放在同一张表里,和确认样逐项对照。
剪毛决定毛面是否整齐,也决定哪一根先掉
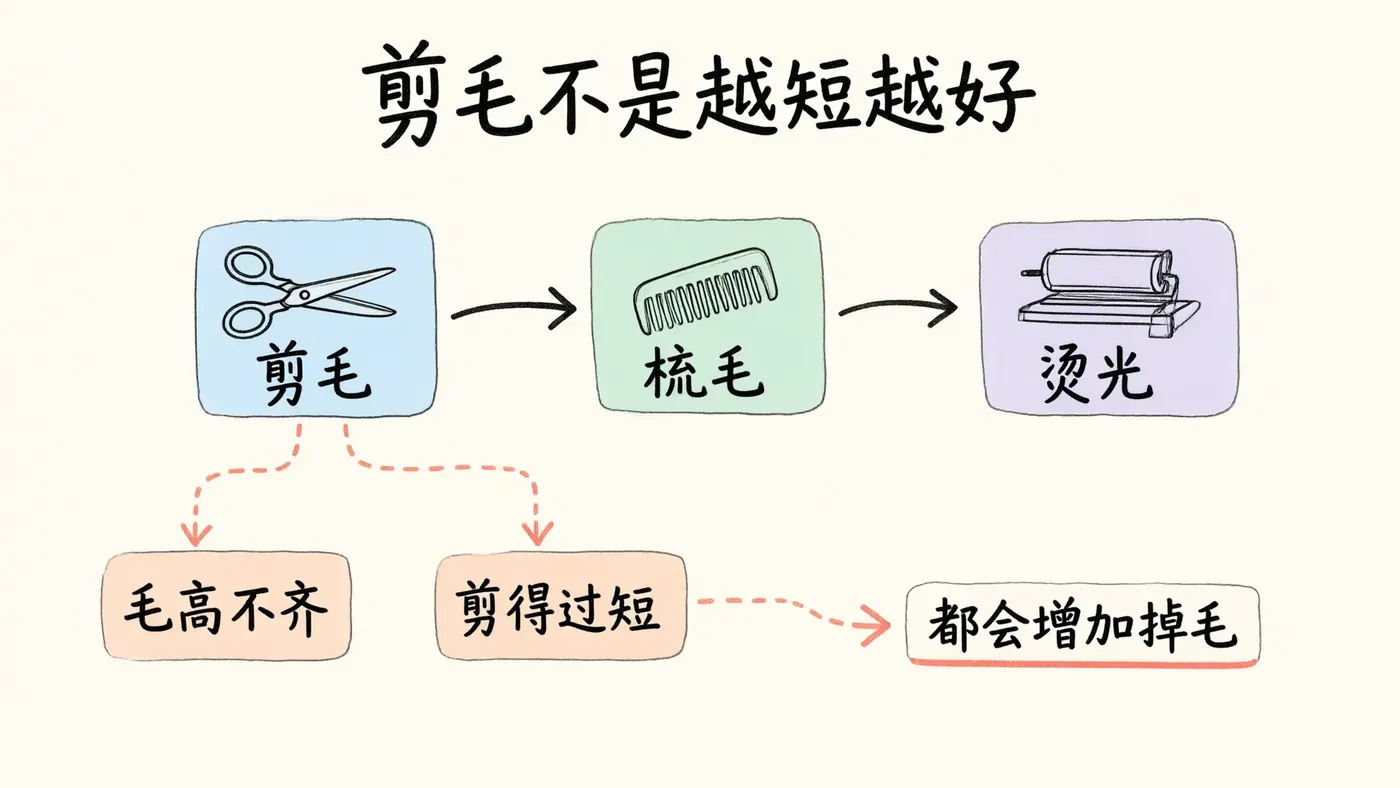
剪毛把毛绒修到统一高度。毛高不齐时,长出来的纤维先承受摩擦,容易整根被拉出;剪毛过短,又会切断纤维,让更多短毛留在表面。两种做法都会让掉毛看起来更严重。剪毛之后通常还要梳毛和烫光,梳毛带走浮毛,烫光让纤维表面更顺,减少摩擦起毛。低价面料常在这里省工序,成品刚拆包时看不出来,装袋运输和反复触摸后才暴露。
裁剪、缝制和填充是成品的第二现场
裁刀不快,切口会拉出毛边;缝线过紧,拼缝两侧的绒毛被压断;充棉过满,面料长期绷紧,纤维从底布中被慢慢拉松。这些掉毛不在面料检验台上出现,却会在成品上集中出现。排查时要拿同批面料做三组对比:未裁剪面料、裁剪后裁片、成品。如果裁片边缘开始散毛,问题在裁剪;如果成品缝线附近掉毛,问题在缝制或填充。
把排查结果写进验收,而不是停在口头
起毛起球可以按 GB/T 4802.1 或 ISO 12945-2 做评级,掉毛目前更常用的是双方封样对比,加上模拟摩擦、胶带粘取和水洗后的观察。合同里应写明面料成分、毛高、克重、底布规格、后整理工序和掉毛验收方式,并约定批次抽检。单次样品合格不等于大货稳定,首批订单留样、每批对比,才能把问题挡在出货前。
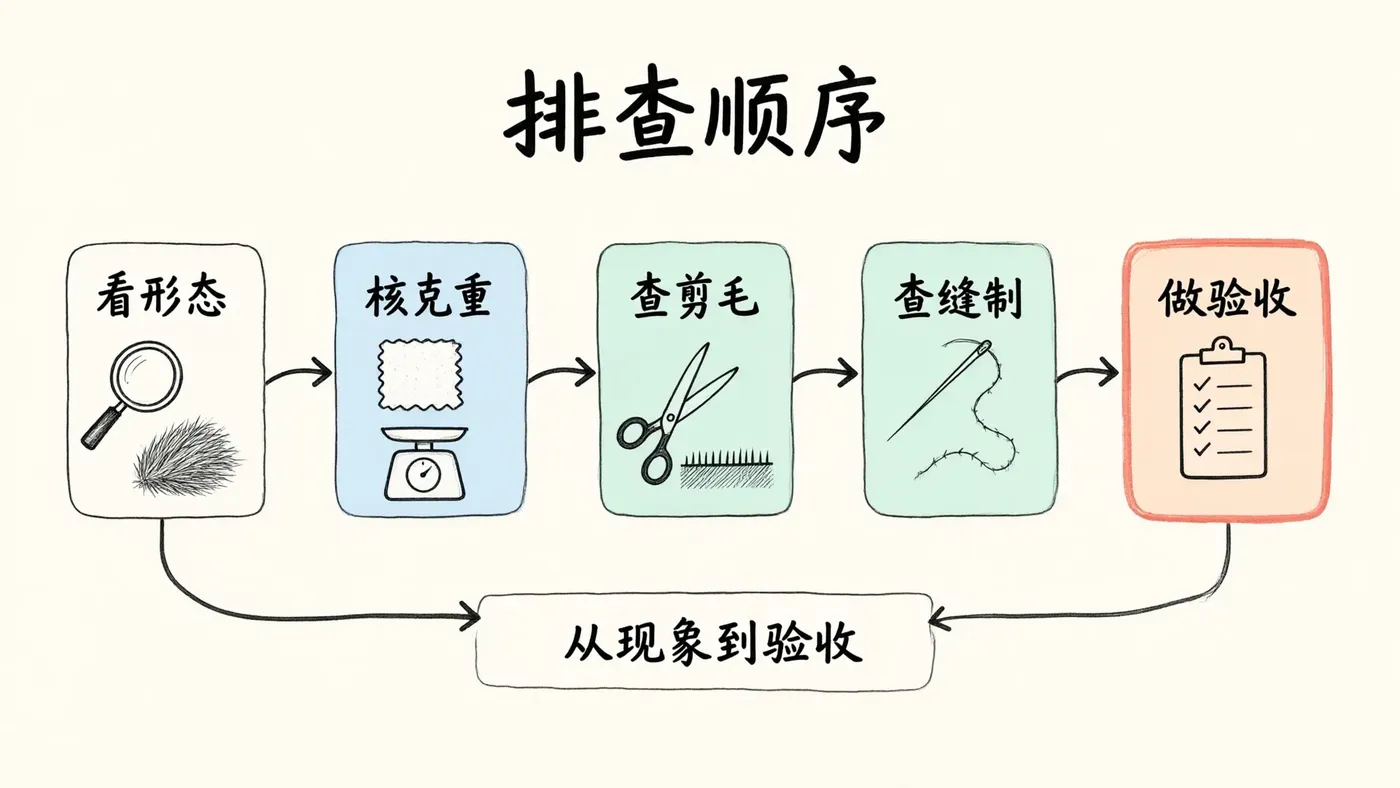
掉毛的排查顺序可以归纳为:先看形态,再核克重与底布,接着查剪毛和后整理,最后回到裁剪、缝制与填充。毛料只是起点,工艺才是成品表现的放大器。依恩贝在打样阶段会把面料规格、后整理要求和成品表现一起确认,品检中心覆盖从面料到成品的各道环节;20 多人的打样团队通常能在 7—15 天交出样品。把这些参数在打样时定下来,比在大货出现投诉后更换面料更省成本。
