
在注塑行业里,"急热急冷"这四个字经常被当成一个通用词使用。做外观件的工厂说自己在做急冷急热,做连接器的工厂也说自己上了急热急冷。叫法相同,指向的设备、改造成本和要解决的问题却相差很远。把两套技术放在同一个概念下讨论,选型时很容易走偏,预算也容易花错地方。
我们做的是热流道浇口动态变温,行业里常称作急热急冷热流道。它与模具急冷急热(RHCM)属于两条技术路线。下面把两者的作用范围、加热方式、成本结构和适用产品逐一拆开讲。
一个动整模,一个只动浇口
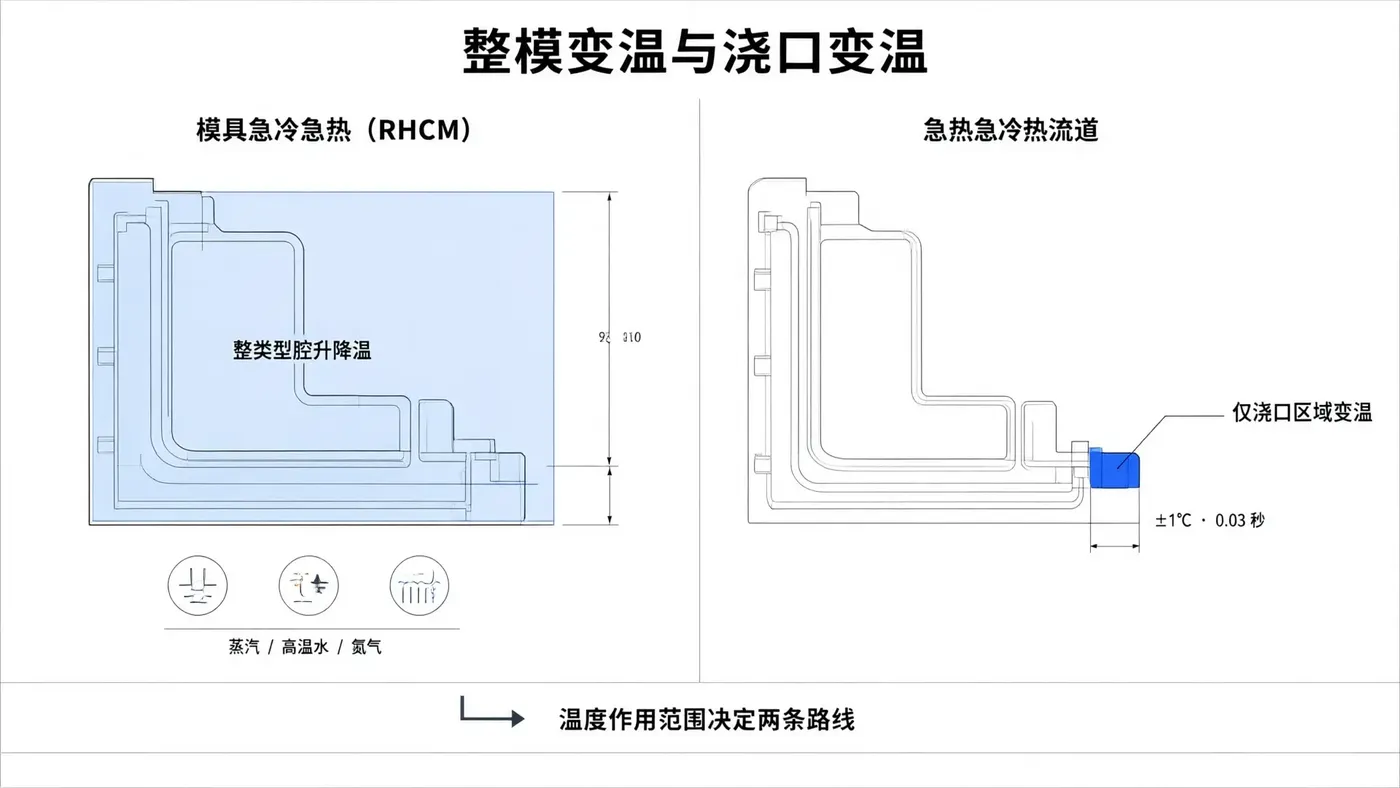
模具急冷急热,英文缩写 RHCM(Rapid Heat Cycle Molding),也叫急速加热冷却成型。它的做法是在射胶之前把整个模具型腔加热到接近材料软化温度,熔料在充模过程中不会提前冷却,熔接痕随之减少;保压结束后通入冷却介质,让产品快速定型。加热介质常见的是蒸汽、高温水或氮气。
这条路线的价值集中在外观件上。手机外壳、汽车内饰件、高光面板这类产品,表面质量和熔接痕是硬指标。整套模腔跟着升降温,换来的是表面光泽和免喷涂效果。代价是每一模都要加热一整块钢料,再把它冷却下来,能量和时间都消耗在模具本体上。
急热急冷热流道的作用位置完全不同。它只改浇口区域那一小块温度,模具型腔的温度场、模具水路都不碰。以安米热流道(AM HOT RUNNER)的开放式通嘴结构为例,嘴头独立控温,控温精度 ±1℃,响应时间 0.03 秒。射胶阶段浇口升温,保证熔体流动性和充模;保压阶段恒温稳压,补缩到位;开模之前浇口区域快速降温固化,开模那一刻浇口已经处于固态。
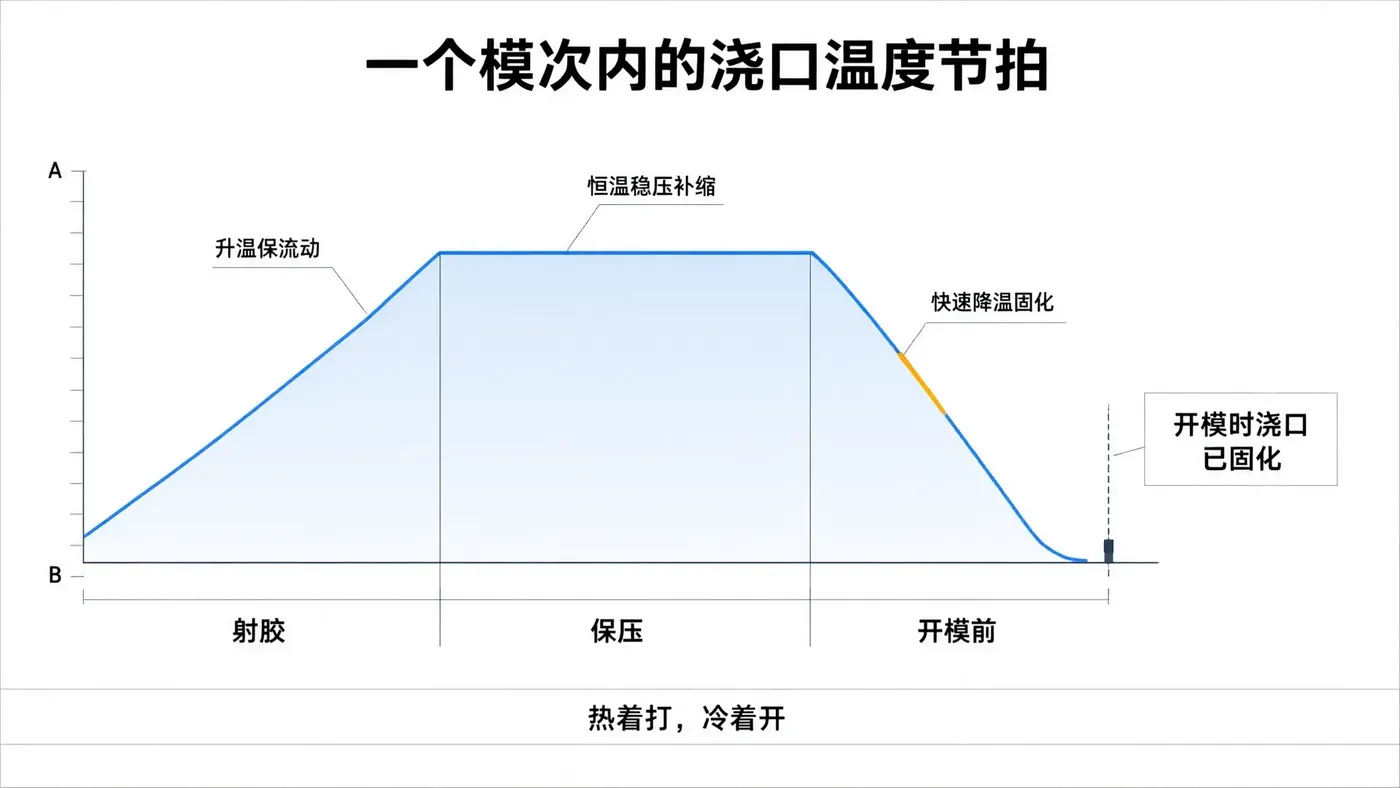
温度调节发生在离产品最近的位置,升降温的对象是几克到几十克的熔体,而不是几百公斤的模架。
恒温结构的短板
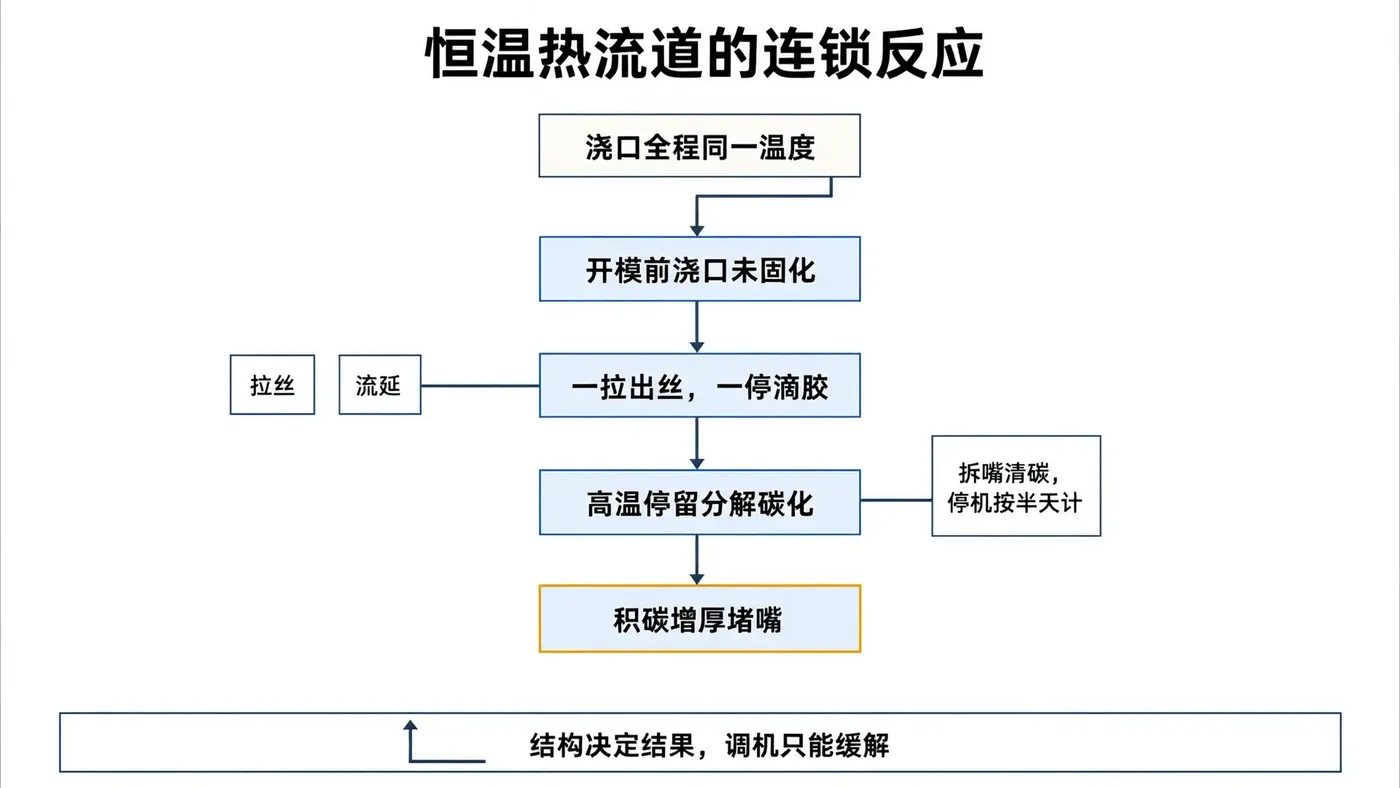
传统恒温热流道把整套热嘴维持在一个固定温度,射胶、保压、开模全程不变。打 ABS、PP 这类通用料,这套逻辑够用。换成 LCP、PA6T、PA9T、PPS 这类高温工程塑料,问题就集中出现。
开模时浇口处的塑料仍处于熔融软态,一拉出丝,一停滴胶。材料长时间停留在高温区,逐步分解碳化,积碳越堆越厚,最后堵嘴。三个现象背后是同一个结构原因:恒温热流道没有在开模前给浇口降温的能力。
调机师傅的常规动作是降温度、减射速、短保压。这些调整能在温度、射速、保压时间之间找到一个暂时的折中点,往往好上两天又会复发。拆一次嘴清一次积碳,机台停机按半天计。真正的成本不在热流道本身,而在这类反复投入的停机、调机和不良品。
差异对照
维度
模具急冷急热(RHCM)
急热急冷热流道
温度作用范围
整个模具型腔
仅浇口区域
加热介质
蒸汽、高温水、氮气
热流道内部加热元件
变温时机
整模按模次整体升温与冷却
射胶、保压、开模前分阶段变温
解决的问题
熔接痕、表面光泽、免喷涂
拉丝、流延、堵嘴
主要应用
外观件、高光产品
精密连接器、高温材料注塑
改造成本
高,需要改整模并配套温控设备
低,换热嘴与温控单元即可
适合产品
外观要求高的大件
精密小件、多腔量产件
从表里能看出一个基本判断:两者服务的产品类型几乎不重叠。外观件工厂关心的是看得见的表面,连接器工厂关心的是看不见的成型稳定性。选型时把目标对准产品,技术路线的选择基本不会出错。
高温材料把矛盾推到浇口
5G 连接器、汽车电子、精密接插件对材料的要求正在往高温方向走。LCP、PA6T、PA9T、PPS 熔点高、流动窗口窄、对停留时间敏感,可用的注塑窗口比通用塑料窄得多。模腔温度、熔体温度、浇口固化时机三者之间,可调的余地本来就不大。
把温度控制从整模恒温改成浇口分阶段变温,等于在拥挤的参数空间里多出一个独立变量。充模阶段需要热,开模之前需要冷,这两个相互冲突的要求可以分开满足,不必再靠整模热惯性去间接影响浇口。
安米的热流道系统适配 LCP、PA9T、PPS、PEEK 等 20 多种工程塑料;开放式通嘴结构无需针阀即可满足九成以上精密塑件的成型要求,减少阀针带来的剪切与材料残留。技术源自瑞典,制造与服务放在深圳,覆盖汽车电子、通信数据中心、消费电子、医疗等精密注塑场景。
改造成本要按全周期算
单看初期投入,整套模具急冷急热的改造成本高于只换热嘴的方案。整模型腔要重新设计冷却回路,蒸汽或氮气设备要配套,模具结构和厂房管路的改动一起发生。这笔钱对大批量外观件是必要的,对精密小件则很难算得过来。
急热急冷热流道的投入集中在热嘴和温控单元,模具本体不动。判断投资是否划算,比较的参照物不是设备报价,而是当前方案每月产生的隐性支出:因拉丝流延产生的挑料工时、因堵嘴产生的拆装停机、因浇口不良产生的报废率。量产规模越大、材料越高、单件外观要求越不敏感于浇口痕迹,这笔账越容易算平。
什么情况下不必上这套方案
任何技术都有适用边界,把边界讲清楚比讲效果更有用。
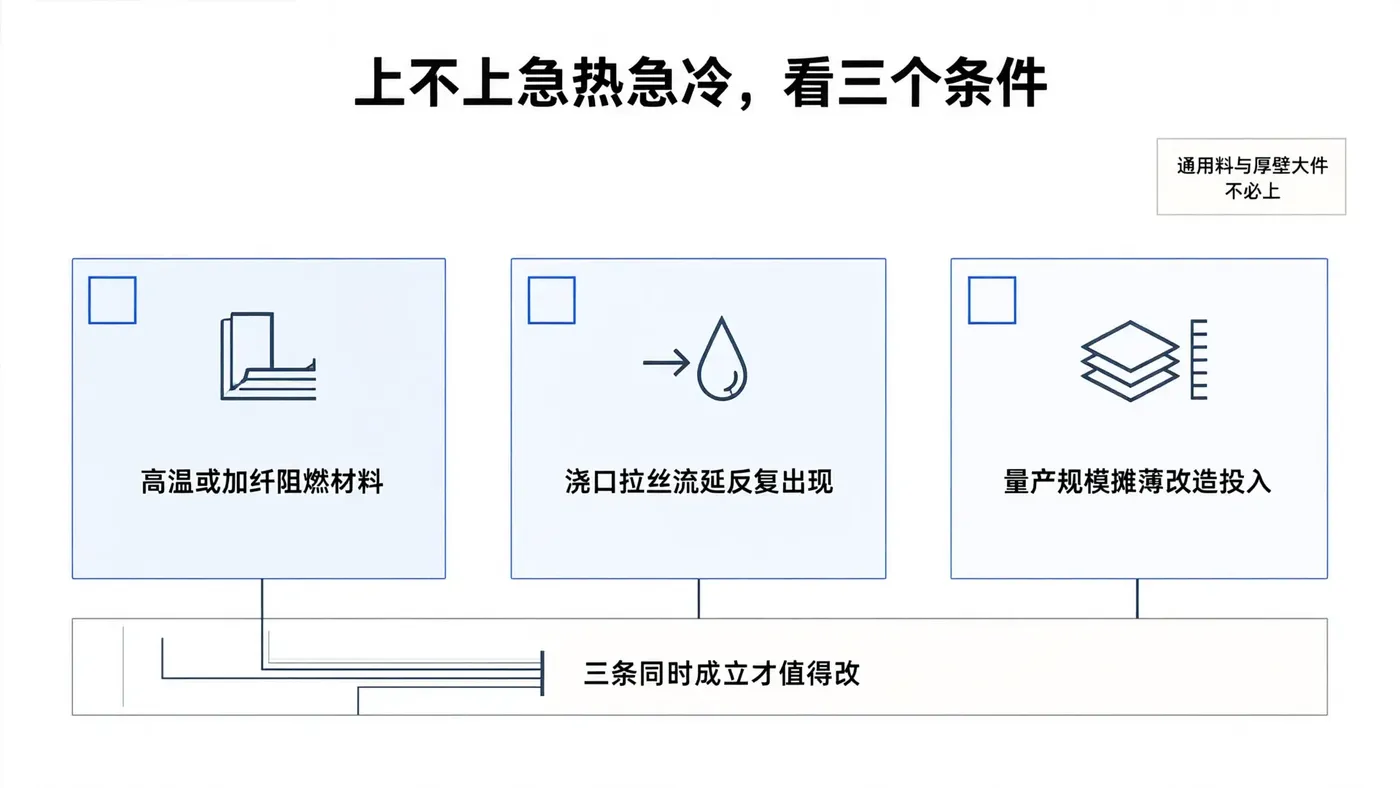
打 ABS、PP 等通用塑料的工厂,恒温热流道足够应付,没有必要为浇口变温额外付费。厚壁大件、对浇口残留没有要求的模具,传统方案的成本更低。小批量打样、一年走不了几万模的项目,投资回收周期偏长,先解决订单比先解决设备更现实。
真正适合的场景有三个条件同时成立:材料是 LCP、高温尼龙、加纤阻燃料一类;浇口拉丝、流延或堵嘴反复出现且调机压不下去;量产规模足以摊薄改造投入。三条里缺一条,都值得再权衡。
结语
区分这两套技术,只要抓住两个变量:温度作用的空间范围,以及温度变化的时机。RHCM 用整模升降温换取表面质量,急热急冷热流道用浇口局部变温换取成型稳定性。前者处理的是看得见的外观缺陷,后者处理的是看不见的停机与不良。把这两个目标分开看,方案就不会混在一起谈。
如果所在工厂正在为高温料的浇口问题反复停机,可以先记录一个月的停机时长与不良率,再和改造投入放在一起对比。数据比经验更能说明该不该换路线。


