
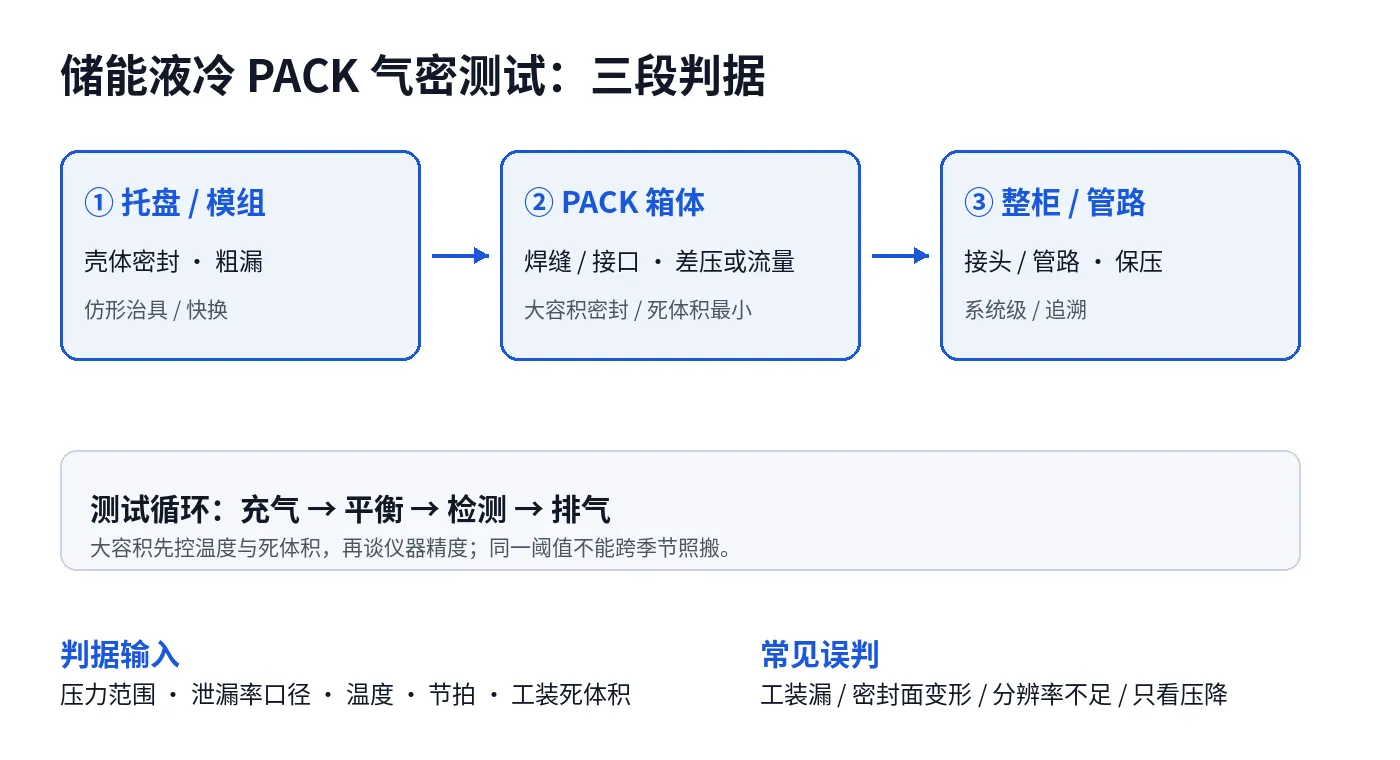
【图片1:01-储能液冷PACK气密测试-三段检测.png——请在此处上传图片】
图1 储能液冷 PACK 的三段气密测试:托盘/模组、PACK 箱体、整柜/管路
一句话结论:储能液冷 PACK 不能拿单板的气密参数直接套;先把 IP67/IPX7 的结果要求拆成“压力—时间—泄漏率(漏率)”的产线判据,再按托盘/模组、PACK 箱体、整柜/管路三段分别设工装与节拍,微漏才抓得住。
摘要:本文围绕储能液冷 PACK 的大容积、低泄漏率场景,拆解直压、差压、流量三种方法的边界,给出三段检测的工装与判据,并说明温度、工装死体积和产线节拍为什么会让同一台仪器测出不同结果。
口径说明:文中“公开案例”指行业公开资料中的测试条件;“经验值”为常见工程区间,不是任何一家客户的验收值;实际以客户图纸、样品标定和验收文件为准。
一、为什么 PACK 比单板难:容积放大,判据不能照搬
液冷板单件的气密测试,容积通常只有几百毫升到几升;储能 PACK 把液冷板、管路、接头、箱体装在一起,容积会放大一个到两个数量级(经验值,随 PACK 规格变化)。同样一处微漏,在单板上能形成明显的压降,到了 PACK 里可能只表现为一条缓慢下滑的曲线。
大容积带来的第一个问题是信号变小。泄漏率(漏率)相同,容积越大,单位时间内的压力下降越小;如果仪器分辨率不够,微漏会被温度漂移和传感器噪声淹没。公开测试资料里提到,大体积电池包需要高分辨率设备来捕捉缓慢泄漏,并建议用曲线功能优化充气与平衡时间程序,而不是只看一个终值。
第二个问题是温度影响被放大。气体被压缩后会放热,充气结束后的温度还在变化;大容积 PACK 的气体量大,温度回落带来的压力变化也更明显。公开资料把压力、温度、粘度列为影响泄漏量的关键因素,并提醒气体压缩产生的热力学效应会让压降读数漂移。
| 对象 | 容积量级(经验值) | 主要风险 | 常用方法 |
|---|---|---|---|
| 液冷板单件 | 0.1~5 L | 焊缝、流道、接口 | 差压 / 直压 |
| 模组/托盘 | 5~50 L | 密封面、快换接头 | 差压 / 流量 |
| PACK 箱体 | 50~500 L | 箱体焊缝、高低压接口、工装死体积 | 差压 / 流量 |
| 整柜/管路 | 500 L 以上 | 管路接头、阀件、系统级泄漏 | 保压 / 流量 |
把上面的对象关系画成一张图,更容易看清“容积放大—信号变小—判据要重算”的传导链:
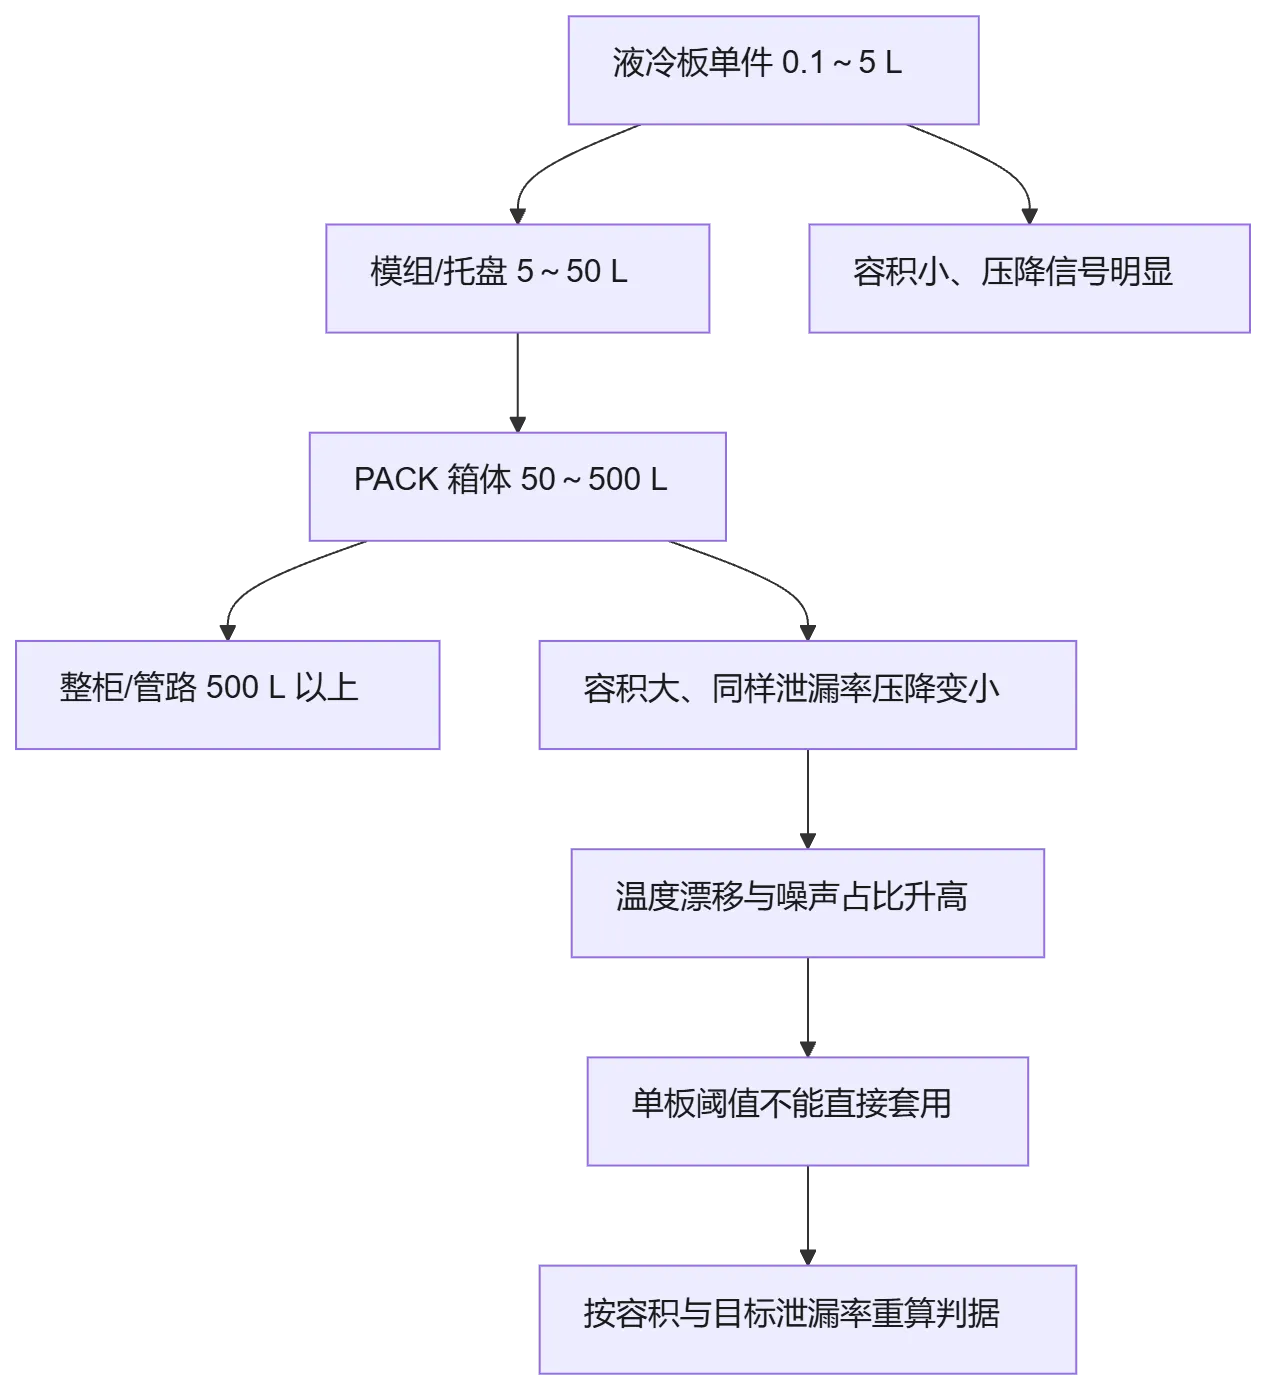
判据:先确认测试对象的容积和目标泄漏率(漏率),再反推仪器分辨率与测试时间。拿单板的阈值直接套 PACK,通常会得到两种坏结果:要么误判合格,要么把温度漂移当成泄漏。
二、先定判据:IP67 / IPX7 是结果,产线要拆成压力、时间、泄漏率
IP67、IPX7 是外壳防护等级(GB/T 4208)的结果要求,不是产线参数。产线要回答的是三个问题:打多少压力、稳多久、允许掉多少。公开资料里,电池包 IPX7 的一个测试案例采用 10~15 kPa 压力区间监测泄漏量,但这不是通用值;不同箱体、不同密封结构、不同客户验收文件,压力和时间都要重新标定。
常用的三种方法,边界不一样:
| 方法 | 原理 | 适合 | 主要边界 |
|---|---|---|---|
| 直压式 | 充气后切断气源,测压力衰减 | 大容积、粗漏、成本敏感 | 受温度与形变影响,微漏分辨弱 |
| 差压式 | 工件与标准件同时充气,测两者压差 | 中大容积、微漏、产线 | 需要标准件与密封工装,工装死体积要控制 |
| 流量式 | 测维持设定压力所需的流量 | 连续泄漏、管路、阀件 | 小漏分辨率受流量计下限限制 |
三种方法的适用边界,可以用一张决策图快速判断:
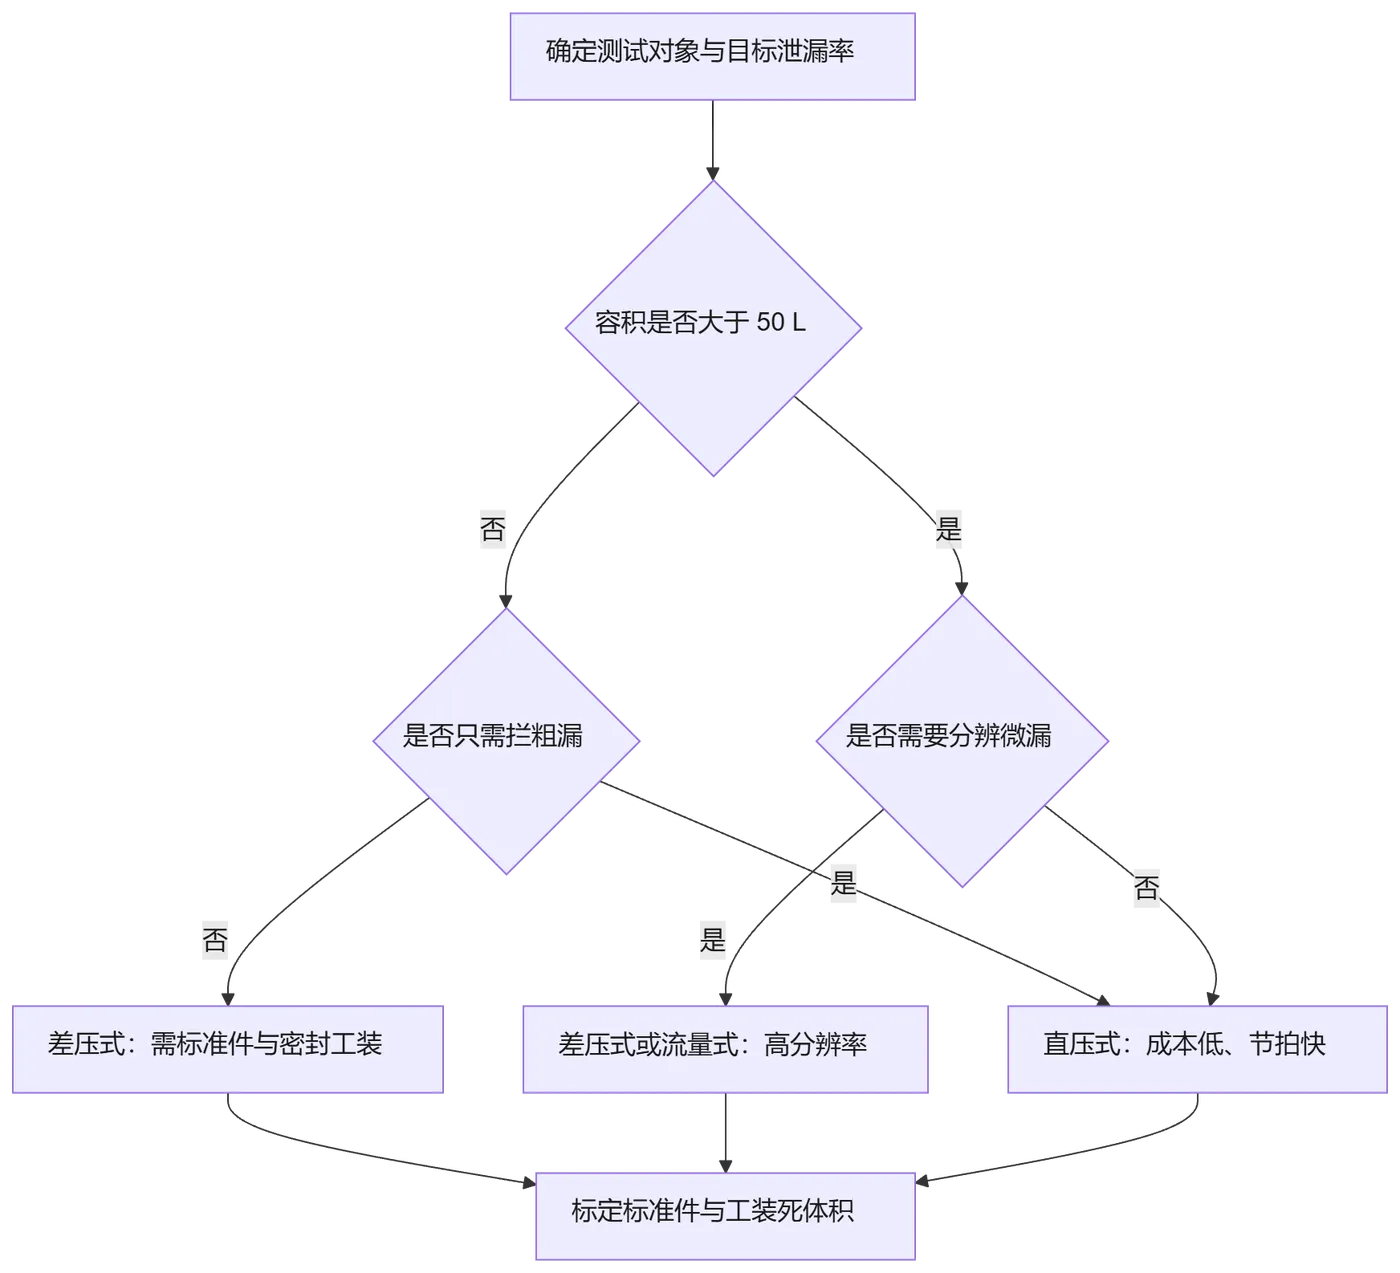
差压法之所以常用于电池包,是因为它把“环境温度共同漂移”部分抵消掉,再把工件与标准件的差异放大。但它不是免标定:标准件要与工件同容积、同温度、同工装状态,否则差压值仍然会被系统误差污染。
单位也要统一。Pa、kPa 是压力,Pa·m³/s、sccm、mL/min 是泄漏率;不同单位之间换算必须带温度、压力和介质条件。只写“泄漏率 0.5”而不写单位与条件,产线和客户没法对齐。
泄漏率单位换算对照表(基准条件:20 ℃、101.325 kPa、干燥空气;sccm 为 0 ℃、101.325 kPa 下的标准毫升每分钟)
| 单位 | 含义 | 换算关系(以 Pa·m³/s 为基准) |
|---|---|---|
| Pa·m³/s | 压力×体积流量,SI 组合单位 | 1 Pa·m³/s = 1 |
| mL/min | 常压下的体积流量 | 1 mL/min ≈ 1.667×10⁻⁸ Pa·m³/s |
| sccm | 标准状态下的体积流量 | 1 sccm ≈ 1.689×10⁻⁸ Pa·m³/s(0 ℃ 标准态) |
换算公式:Q(Pa·m³/s) = Q(mL/min) × 1.667×10⁻⁸;Q(Pa·m³/s) = Q(sccm) × 1.689×10⁻⁸。若测试压力不是常压,需再乘以实际绝对压力(Pa)与 101.325 kPa 的比值。
三个典型数值示例:
| 原始值 | 换算为 Pa·m³/s | 换算为 mL/min | 换算为 sccm |
|---|---|---|---|
| 1 mL/min | 1.67×10⁻⁸ | 1 | ≈ 0.988 |
| 10 sccm | 1.69×10⁻⁷ | ≈ 10.1 | 10 |
| 1×10⁻⁶ Pa·m³/s | 1×10⁻⁶ | ≈ 60 | ≈ 59.2 |
注意:以上换算均以 20 ℃、101.325 kPa、干燥空气为前提;换介质(如氦气、氮气)或换温度时,需按气体状态方程重新折算,不能直接套用。
产线判据反推算例:200 L PACK 箱体、1×10⁻⁶ Pa·m³/s
单位对齐之后,下一步是把“目标泄漏率”反推成产线能读到的“压降速率”和“仪器分辨率”。下面用一个具体算例走一遍:PACK 箱体容积 200 L、目标泄漏率(漏率) 1×10⁻⁶ Pa·m³/s、测试压力 15 kPa(表压),基准条件 20 ℃、101.325 kPa、干燥空气。
反推的核心公式只有一个:泄漏率等于“压降速率 × 容积”,即 Q = (ΔP/Δt) × V。反过来,允许压降速率 ΔP/Δt = Q / V。注意这里的 V 要用含工装死体积的总容积,Q 要用测试压力下的实际泄漏率,两者都对齐后才能算。
| 步骤 | 计算内容 | 公式 / 取值 | 结果 |
|---|---|---|---|
| 1 | 统一容积单位 | 200 L = 0.2 m³ | V = 0.2 m³ |
| 2 | 目标泄漏率(基准态) | 给定 | Q₀ = 1×10⁻⁶ Pa·m³/s |
| 3 | 折算到测试压力下的泄漏率 | Q = Q₀ × (P_abs / 101.325 kPa),P_abs = 15 + 101.325 = 116.325 kPa | Q ≈ 1.15×10⁻⁶ Pa·m³/s |
| 4 | 允许压降速率 | ΔP/Δt = Q / V = 1.15×10⁻⁶ / 0.2 | ≈ 5.7×10⁻⁶ Pa/s ≈ 0.0057 Pa/s |
| 5 | 换算成常用单位 | 0.0057 Pa/s × 60 | ≈ 0.34 Pa/min |
| 6 | 检测时间取 60 s 时的允许压降 | 0.0057 Pa/s × 60 s | ≈ 0.34 Pa |
| 7 | 仪器分辨率要求 | 一般取允许压降的 1/10 作为可分辨下限 | ≤ 0.034 Pa(约 0.03 Pa) |
| 8 | 计入工装死体积后的修正 | 若工装死体积 20 L,总容积 220 L,ΔP/Δt = Q / 0.22 | ≈ 5.2×10⁻⁶ Pa/s ≈ 0.31 Pa/min |
从表里能读出三个结论:
- 允许压降非常小。200 L 容积、1×10⁻⁶ Pa·m³/s 的目标,对应压降速率只有约 0.0057 Pa/s,检测 60 s 也只允许掉 0.34 Pa。这就是大容积 PACK“测不出微漏”的根源——信号本身就小。
- 仪器分辨率要留余量。允许压降 0.34 Pa 时,仪器分辨率至少要到 0.03 Pa 量级,才能把真实泄漏和噪声分开;如果仪器分辨率只有 1 Pa,微漏会被完全淹没。选型时按“允许压降的 1/10”倒推,比按量程选更靠谱。
- 死体积会稀释信号。工装死体积从 0 加到 20 L,允许压降速率从 0.0057 Pa/s 降到 0.0052 Pa/s,同样泄漏率对应的压降更小。所以工装设计要尽量缩短气路,死体积能省则省。
平衡时间怎么标定:平衡时间不是拍脑袋定的,要用“空测”标出来。做法是装一个已知合格(无泄漏)的工件或堵头,充气到测试压力后连续记录压力曲线,观察压力从“充气后快速回落”转入“平稳漂移”的拐点;拐点之后压降速率稳定在噪声水平,这段之前的时间就是最小平衡时间。工程上再留 20%~30% 余量,并把环境温度、工件温度、平衡时间一起记进工艺卡。若换季或换工装后拐点明显后移,说明热稳定变差,需要延长平衡时间或加恒温措施,而不是直接改阈值。
最后提醒一句:以上算例是方法演示,不是任何一家客户的验收值。实际产线要按工件真实容积(含工装死体积)、客户验收文件里的泄漏率定义(基准态还是测试态)、以及仪器实际分辨率重新算一遍,再用样品打样验证,才能把阈值定死。
把反推过程串成一条链路,便于对照上面的计算表复核:

三、三段检测:托盘/模组、PACK 箱体、整柜/管路
储能液冷 PACK 的气密测试,建议拆成三段,而不是等整柜装完再测一次。
1)托盘/模组:先拦粗漏
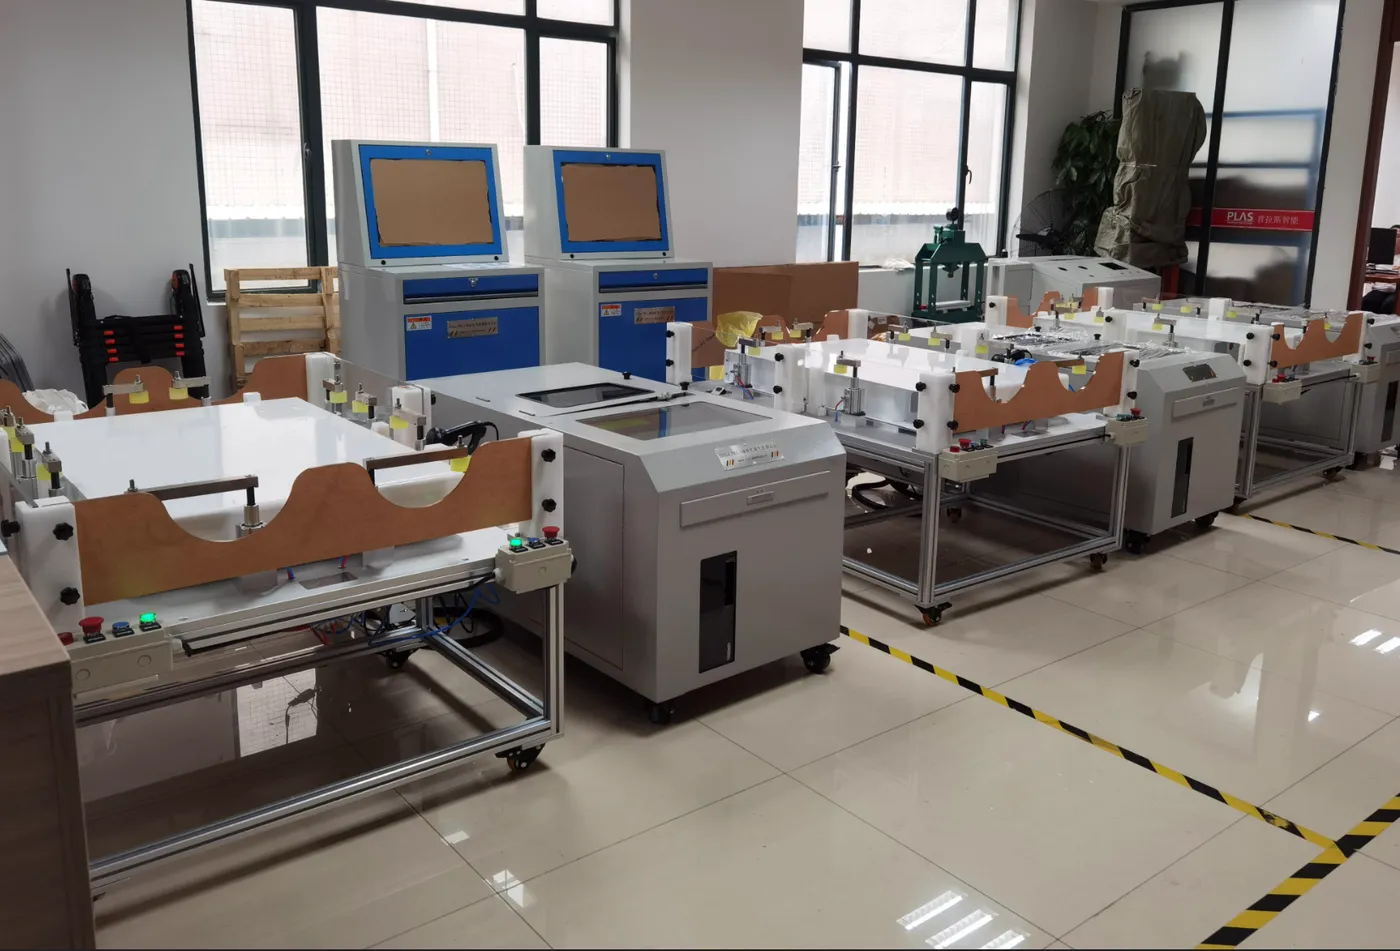
这一段测电芯托盘、模组壳体、液冷板与接口的密封。工件体积相对小,节拍要求快,适合直压或差压;工装用仿形密封,快换结构要保证重复定位。判据以粗漏和密封面缺陷为主,目标是别把明显不良品带到 PACK 段。
2)PACK 箱体:控制工装死体积与接口密封
PACK 箱体是难点:容积大、接口多、箱体焊缝长。工装要把高低压接口、液冷进出水口、排气口全部封住,同时尽量减小工装与管路带来的工装死体积。工装死体积越大,同样泄漏率(漏率)对应的压降越小,测试时间被迫拉长。公开资料建议大体积电池包用高分辨率设备,并用曲线观察充气、平衡时间、检测、排气四个阶段,判断是真实泄漏还是温度未稳。
3)整柜/管路:系统级保压
整柜段重点不是单点密封,而是管路、阀件、快接头和 CDU 接口的系统级泄漏。此时用保压或流量法更直接:看设定压力能否在约定时间内稳住,或看维持压力所需流量是否超限。整柜段发现泄漏后,再回到前两段做分段定位,避免整柜反复拆装。
| 阶段 | 测什么 | 工装要点 | 建议方法 | 判据重点 |
|---|---|---|---|---|
| 托盘/模组 | 壳体、液冷板、接口 | 仿形密封、快换、重复定位 | 直压 / 差压 | 粗漏、密封面缺陷 |
| PACK 箱体 | 箱体焊缝、高低压接口、液冷口 | 全封堵、工装死体积最小、温度稳定 | 差压 / 流量 | 微漏、温度漂移 |
| 整柜/管路 | 管路、阀件、快接头、CDU 接口 | 系统封堵、分段隔离 | 保压 / 流量 | 系统级泄漏率、定位 |
三段检测的顺序与返工回路,可以这样表示:
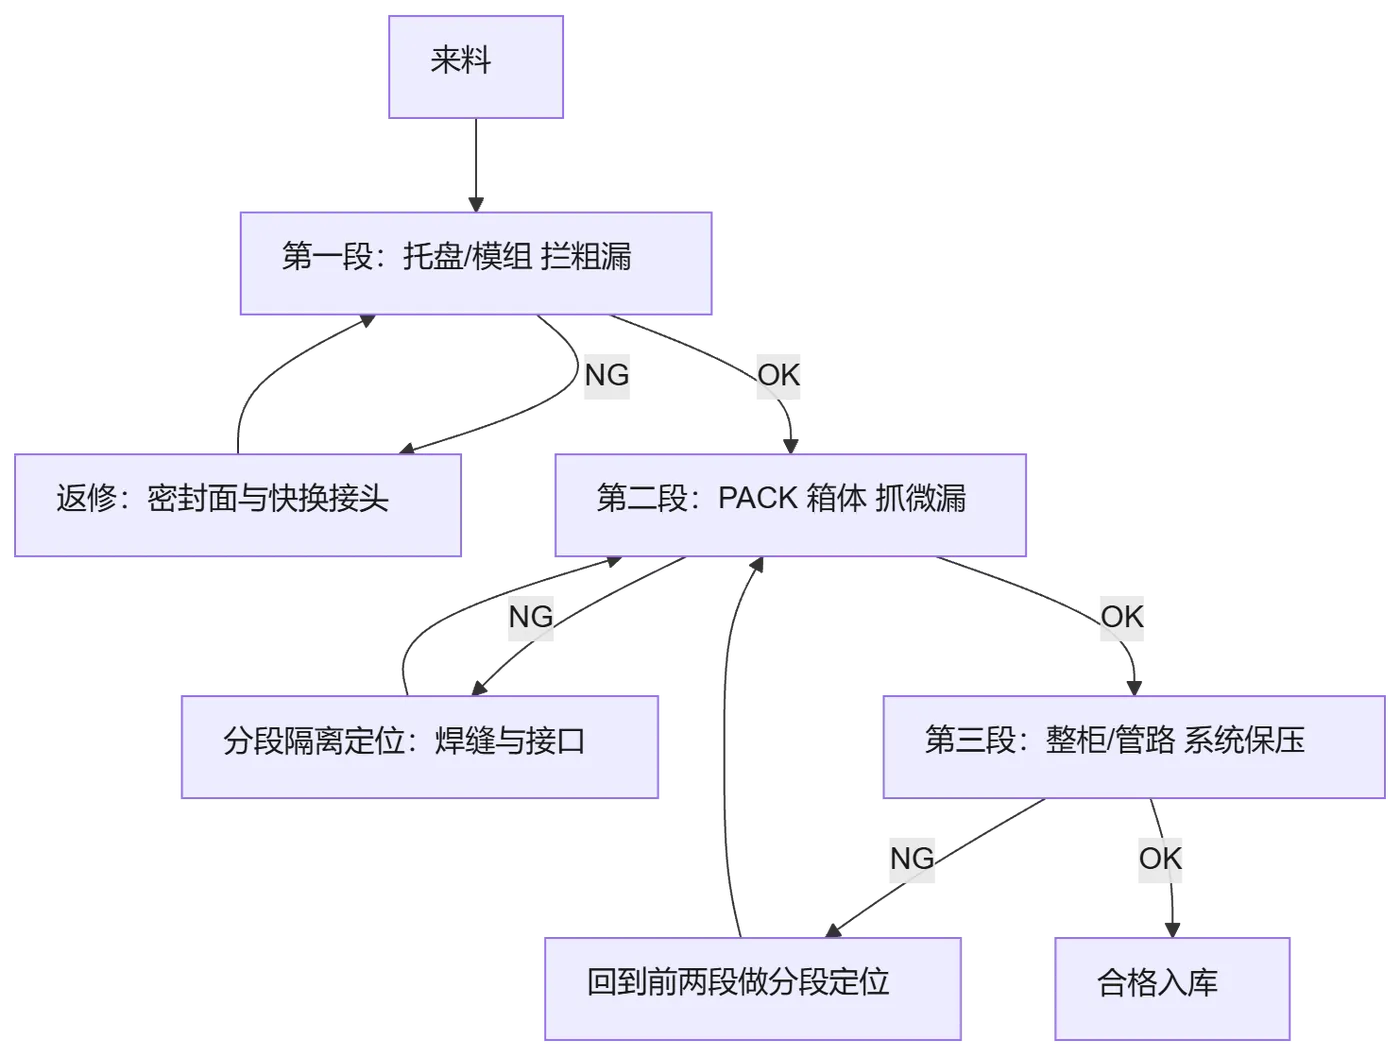
判据:每一段都要有独立的 OK/NG 记录和条码追溯;不要用整柜结果替代分段结果,否则返工时找不到泄漏点。
四、温度与节拍:同一台仪器,早晚测出来不一样
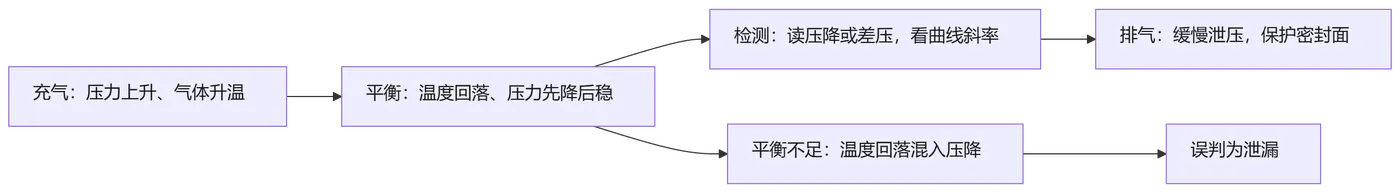
气密测试的四个基本动作是充气、平衡、检测、排气。公开资料里的电池包 IP67 自动化流程,也是充气、冲击、保压、排气四步,并根据 OK/NG 自动记录。流程看起来简单,真正影响结果的是平衡是否充分。
气体充入 PACK 后会升温,切断气源后温度逐渐与环境平衡,压力会先降后稳。如果平衡时间不够,检测阶段读到的压降里混着温度回落,看起来像泄漏率异常。公开资料建议通过增加两次检测的间隔时间、观察曲线走势来区分热力学效应和真实泄漏;也有资料把压力、温度、粘度列为泄漏率的关键影响因素。
产线节拍要这样定:
- 充气:按工件耐压和工装密封能力设定,不要为了追节拍把压力打高。
- 平衡:让温度与压力稳定;大容积 PACK 的平衡时间通常要单独标定。
- 检测:读取压降或差压,结合曲线斜率判断;不要只看终点。
- 排气:缓慢泄压,避免密封面被反向压差带伤。
四个基本动作与温度的关系,用一张时序图更直观:
同一套阈值不要跨季节照搬。夏天车间温度高、冬天温度低,气体状态不同;如果仪器没有温度补偿,或者工装没有热稳定,压降读数会跟着环境走。正确做法是记录环境温度、工件温度和平衡时间(稳压时间),用同一条件下的基线做比较。
五、常见误判:不是仪器不准,是测试系统漏了
| 现象 | 常见原因 | 处理 |
|---|---|---|
| 同一个工件反复测,结果忽好忽坏 | 工装密封圈磨损、快换接头未锁紧 | 先做工装保压,再测工件 |
| 大 PACK 总是“测不出微漏” | 仪器分辨率不足、工装死体积过大 | 换高分辨率差压/流量方案,缩小工装死体积 |
| 早上合格、下午不合格 | 温度未平衡、环境温度变化 | 增加平衡时间,记录温度,做补偿 |
| 曲线一直下滑,找不到漏点 | 系统级泄漏、管路接头渗漏 | 分段隔离,气泡法或流量法定位 |
| 气泡法没冒泡就判合格 | 气泡法灵敏度不足以覆盖微漏 | 气泡法只用于定位,不替代产线定量检测 |
工装与系统自检清单
开机前按下面 6 条逐项确认,能把大部分“仪器不准”的误判挡在测试之前:
- 密封圈:检查密封圈有无压痕、切口、老化变硬或异物粘连,确认型号与工件密封槽匹配。不合格时立即更换同规格密封圈,并记录更换时间与批次,避免带伤密封造成假漏。
- 快换接头锁紧:逐个手动确认快换接头已完全锁到位、无松动和偏斜,必要时做一次拉拔确认。发现未锁紧或锁不到位时,重新插到位并检查接头 O 圈,损坏的直接更换。
- 工装死体积(死体积):核对工装管路、堵头与转接件是否按方案装配,多余支路是否已封堵。工装死体积超标时,拆除不必要的管路与转接,缩短工装气路,再重新标定平衡与检测时间。
- 标准件状态:差压测试前确认标准件与工件同容积、同温度、同工装状态,标准件本身无泄漏。标准件状态不符时,先做标准件保压验证,不合格则更换或重新标定,不能带病做差压比对。
- 温度平衡:记录环境温度与工件温度,确认工件与工装已热稳定,平衡时间满足标定值。温度未稳时延长平衡时间或加恒温措施,不要用缩短节拍的方式硬测。
- 仪器零点:开机后先做零点校准与空测,确认无压降漂移、无传感器噪声异常。零点漂移或空测不合格时,重新校准零点、检查气源与传感器,仍不通过则停机检修,不得继续生产判定。
这 6 条建议做成开机点检表,每班签字确认;一旦出现批量异常,先回查点检记录,往往能直接定位到工装或系统问题,而不是先怀疑仪器。
还有一类误判来自“只看压降”。压降是结果,不是原因;同样的压降可能来自工件泄漏、工装泄漏、密封面变形、温度回落或仪器漂移。把曲线、温度、工装保压记录一起看,才能把责任分清楚。
六、结论
- 储能液冷 PACK 的气密测试,先按容积和目标泄漏率定方法,不要拿单板参数直接套。
- IP67/IPX7 是结果要求,产线要拆成压力、时间、泄漏率三个可执行参数。
- 建议分三段:托盘/模组拦粗漏,PACK 箱体抓微漏,整柜/管路做系统保压。
- 大容积 PACK 的关键是分辨率、工装死体积和温度平衡;仪器只是其中一环。
- 每段留 OK/NG 与条码追溯,返工时才能快速定位,不用整柜反复拆装。
FAQ
Q1:储能 PACK 气密测试用直压还是差压?
A1:先看容积和泄漏率(漏率)目标。大容积、微漏优先差压或流量;直压适合粗漏和成本敏感的场景。差压需要标准件与密封工装,标准件要与工件同容积、同温度状态。
Q2:IP67 气密测试压力打多少?
A2:IP67 是防护等级结果,不是固定压力值。公开案例里有电池包 IPX7 用 10~15 kPa 的测试区间,但不同箱体和客户验收文件要重新标定。先做样品打样,再定产线压力与时间。
Q3:大容积 PACK 为什么测不出微漏?
A3:通常是信号被噪声淹没:容积越大,同样泄漏率(漏率)对应的压降越小;再加上温度漂移、工装死体积和仪器分辨率不足,微漏就看不出来。先缩小工装死体积,再用高分辨率差压或流量方案。
Q4:温度变化怎么办?
A4:增加平衡时间,记录环境温度与工件温度,用曲线判断压力是“温度回落”还是“持续泄漏”。同一阈值不要跨季节照搬;有条件时做温度补偿或恒温工装。
Q5:气泡法能不能替代产线检测?
A5:不能。气泡法适合定位漏点,灵敏度与重复性不适合做产线定量判据。产线用直压、差压或流量做 OK/NG,气泡法用于返修定位。

