
在精密连接器、LCP 高温料与加纤改性料的注塑现场,浇口拉丝、嘴口积碳、流延挂胶常被归因于调机和材料批次。我们复盘过的产线里,问题更多落在另一个位置:热流道的控温逻辑。两种技术真正的分界不在温控表精度,而在一个成型周期内,浇口温度是否随时间变化。
一、恒温热流道:一条温度曲线跑完全周期
传统恒温热流道把热嘴与浇口区域维持在固定高温,射胶、保压、冷却、开模四个阶段不做切换。这种结构的后果是确定的:浇口全程处于熔融或半熔融状态,材料在高温区的停留时间等于整个成型周期;开模瞬间浇口没有固化的时间窗口,残余熔体被拉出型腔,形成拉丝与流延;模温只能靠冷却水被动带走,产品尺寸随节拍波动。
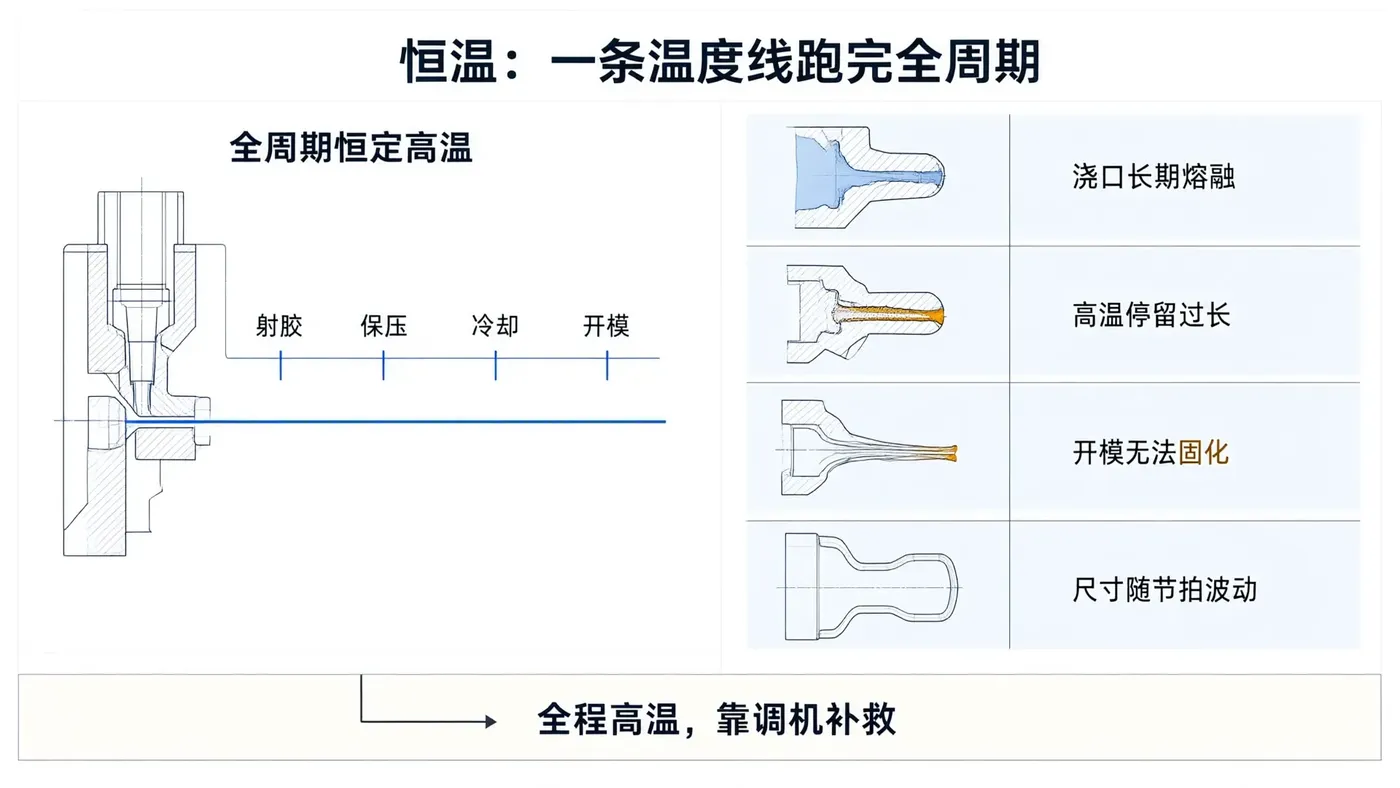
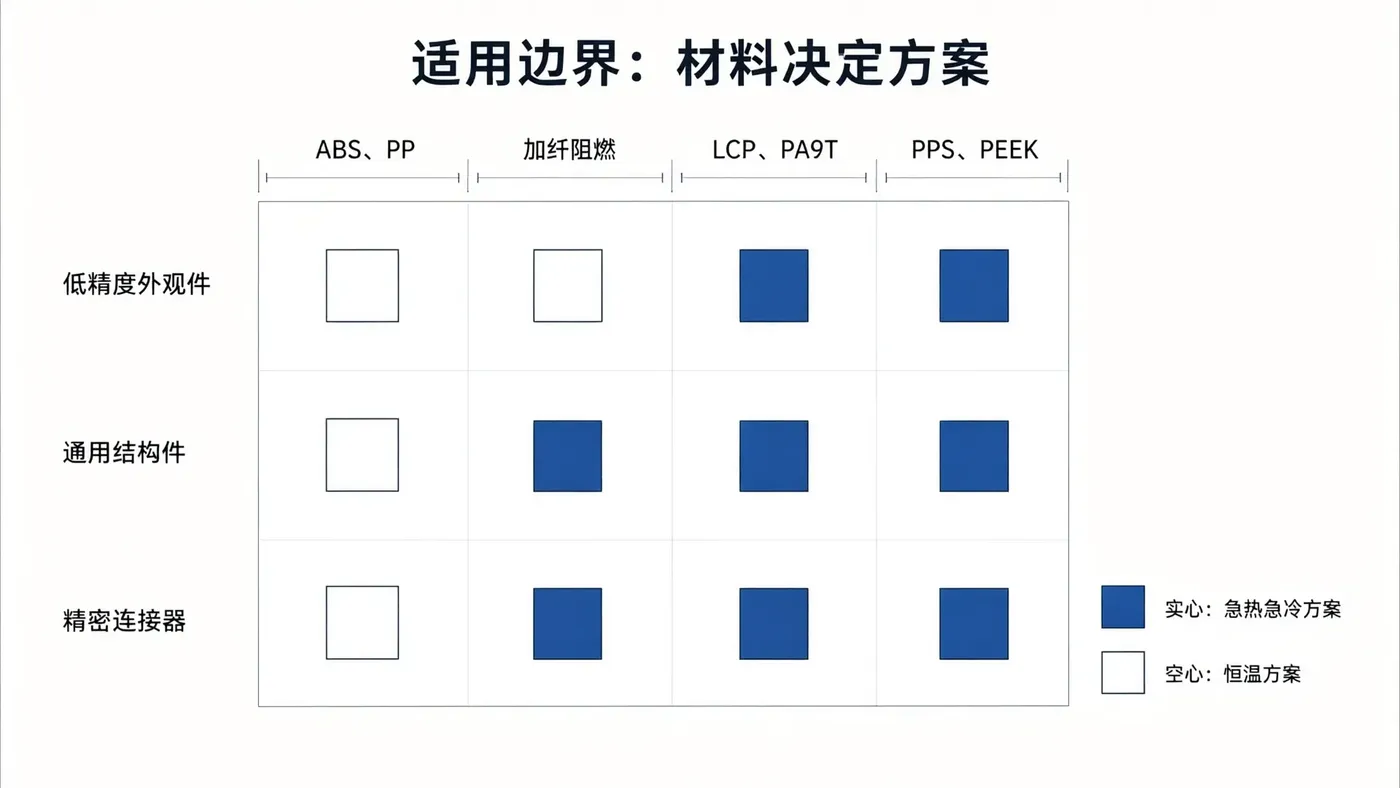
对 ABS、PP 这类温度窗口宽的通用塑料,这套逻辑可以支撑量产。换到 LCP、PA9T、PPS、PEEK 等高温工程塑料,或加纤、阻燃改性料,材料对高温停留时间非常敏感,恒温结构就出现结构性错配。此时的调机动作本质上是在压不良,属于补救。
二、急热急冷热流道:让温度随阶段变化
急热急冷热流道做的是浇口动态变温,嘴头独立控温,温度按成型阶段推进。射胶段快速升到材料的熔融工艺温度,保证充模饱满;保压段在合理温区稳定补缩;冷却与开模段让浇口区域快速降温,树脂在开模前完成封胶。
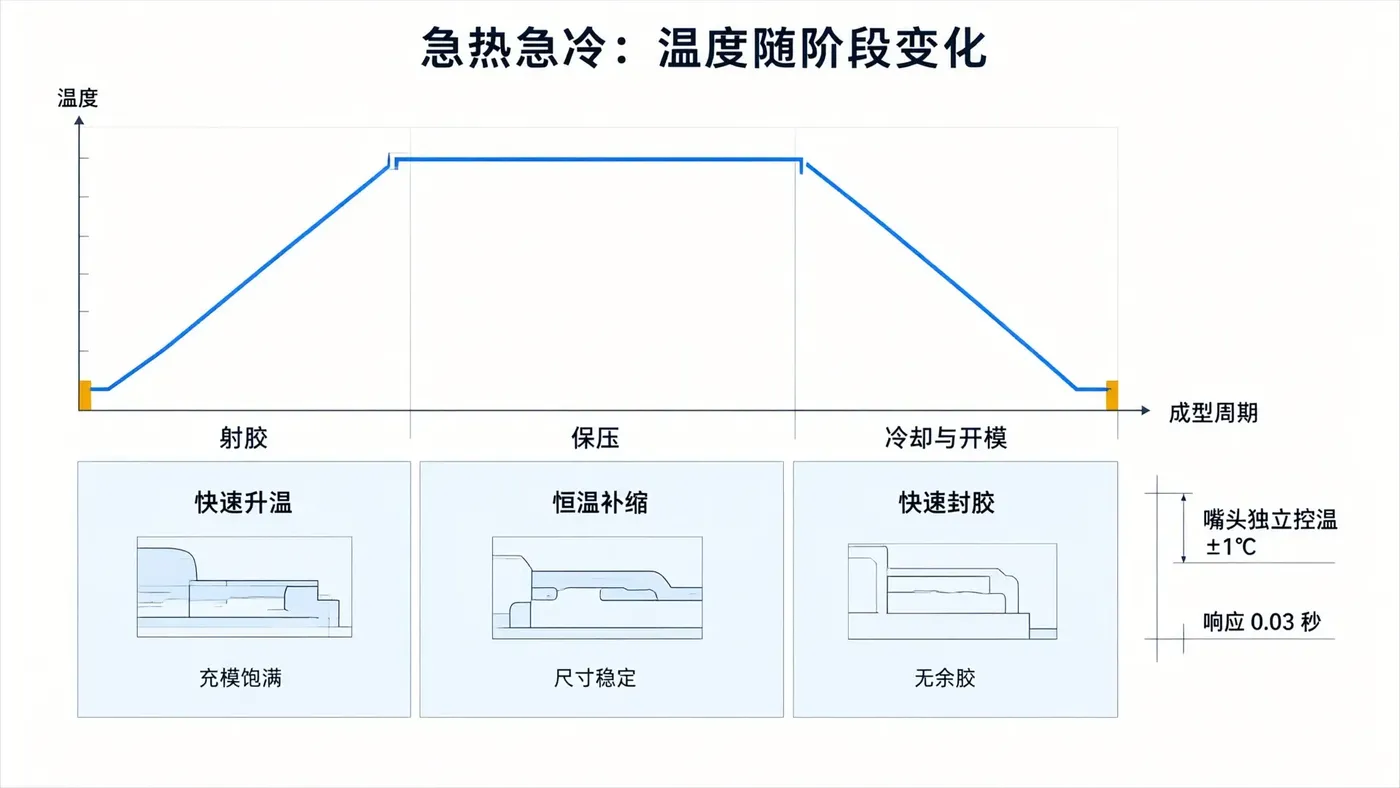
由此带来的变化有四项。开模时无余胶、无软胶口,拉丝与流延从源头减少;高温停留时间被压缩到升温和射胶的窗口内,碳化、积碳、堵嘴的概率随之下降;每一模的温度曲线闭环一致,批内尺寸波动收窄;对调机师傅个人经验的依赖降低,量产稳定性更多由设备保证。
参数层面,我们的开放式通嘴热流道嘴头独立控温精度 ±1℃,响应时间 0.03 秒,技术源自瑞典,适配 LCP、PA9T、PPS、PEEK 等 20 余种工程塑料。
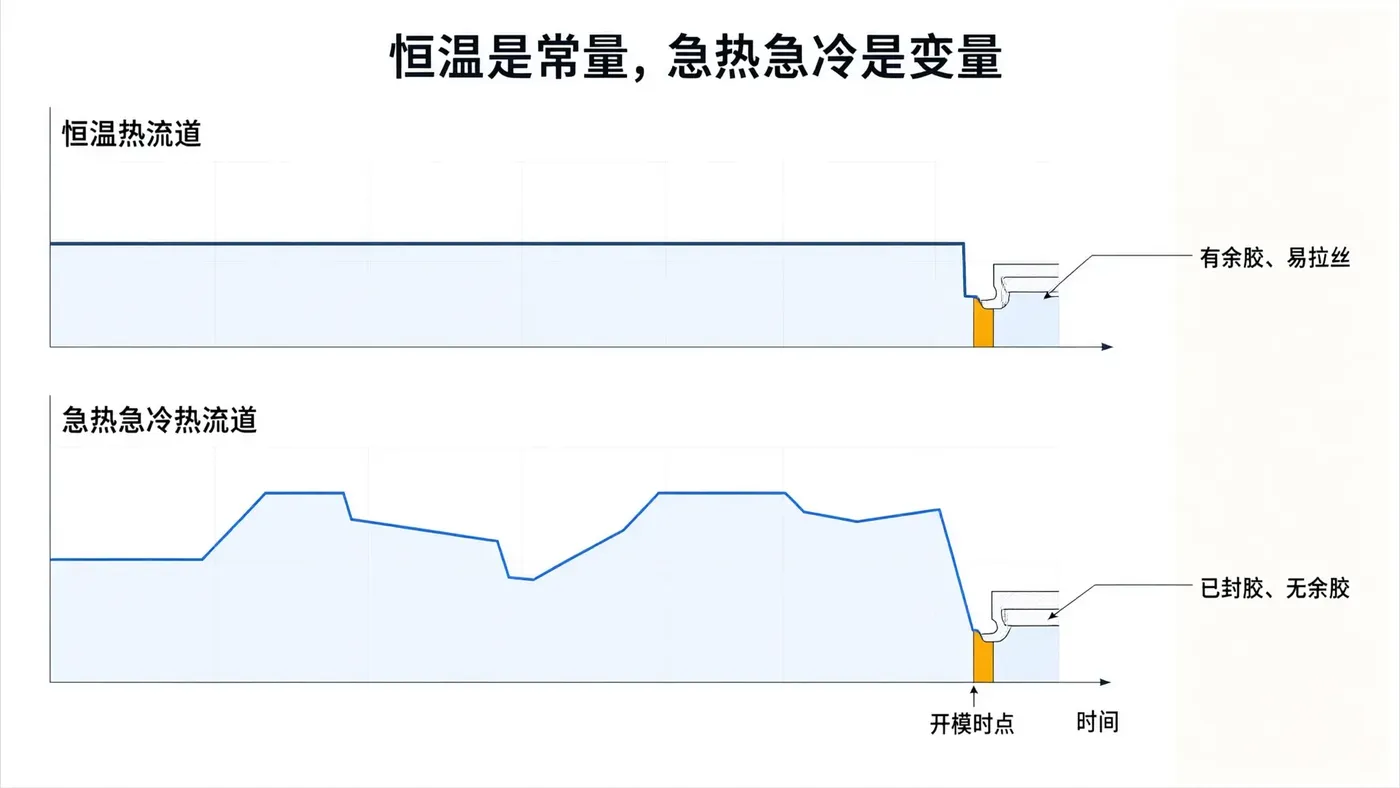
三、区别在于把温度当常量还是变量
恒温热流道是一条直线,用浇口始终高温换取生产连续性,代价是浇口状态不可控。急热急冷热流道是一条随周期起伏的曲线,用温度匹配每个阶段的成型需求。前者被动保温,后者主动控温。这也是为什么同样一台注塑机、同一批材料,换一套热流道结构,良率会呈现不同量级。
四、适用边界:不是替代,是匹配
恒温方案仍有位置。通用塑料、低精度外观件、对浇口瑕疵不敏感、成本优先的产品,用它更经济。它难以胜任的是 LCP、高温尼龙、加纤阻燃料、高精密连接器、薄壁小件,以及外观零瑕疵要求的产品。
选型时还要确认一件事:方案是否把热流道浇口动态变温与模具急冷急热(RHCM)区分清楚。两者的作用对象不同,前者的变量在浇口,后者的变量在模腔表面,不能互相替代,也不该混为一谈。
五、结语
浇口拉丝、堵嘴、积碳、尺寸波动、批次不稳,先排查的应是热流道温控结构是否与材料匹配。恒温是行业沿用几十年的通用方案,在精密件与高温材料上,它已接近能力边界。判断标准很简单:这套热流道,能不能在一个周期内回答浇口该多热、该多冷。


