
某精密零部件加工厂有多台CNC数控机床(西门子、发那科、三菱等品牌皆有)。依赖工厂员工定期进行巡检,并整理设备数据上报到MES管理系统中,存在效率低、成本高、汇总缓慢等弊端。因此,要求部署CNC网关,实时采集各个机床的运行状态、主轴转速、进给速度、加工计数、报警信息,计算OEE(设备综合效率)并上报MES系统。
经过调研,现场CNC设备清单如下,包含通信协议与接口占用情况。
西门子机床:OPC UA协议(以太网口,空闲)
发那科机床:FOCAS2协议(以太网口,空闲)
三菱机床:Mitsubishi PLC协议(RS485串口,空闲)
通过部署CNC智能网关,能够接入各个CNC机床实时采集行状态、主轴转速、进给速度、加工计数、报警信息等,并转换为MQTT协议通过以太网对接到MES系统中,同时基于边缘计算引擎计算OEE同步上报到MES系统,从而实现数据大屏的可视化监控、告警、管理、统计与分析等功能,助理工厂提供生产效率与管理水平。
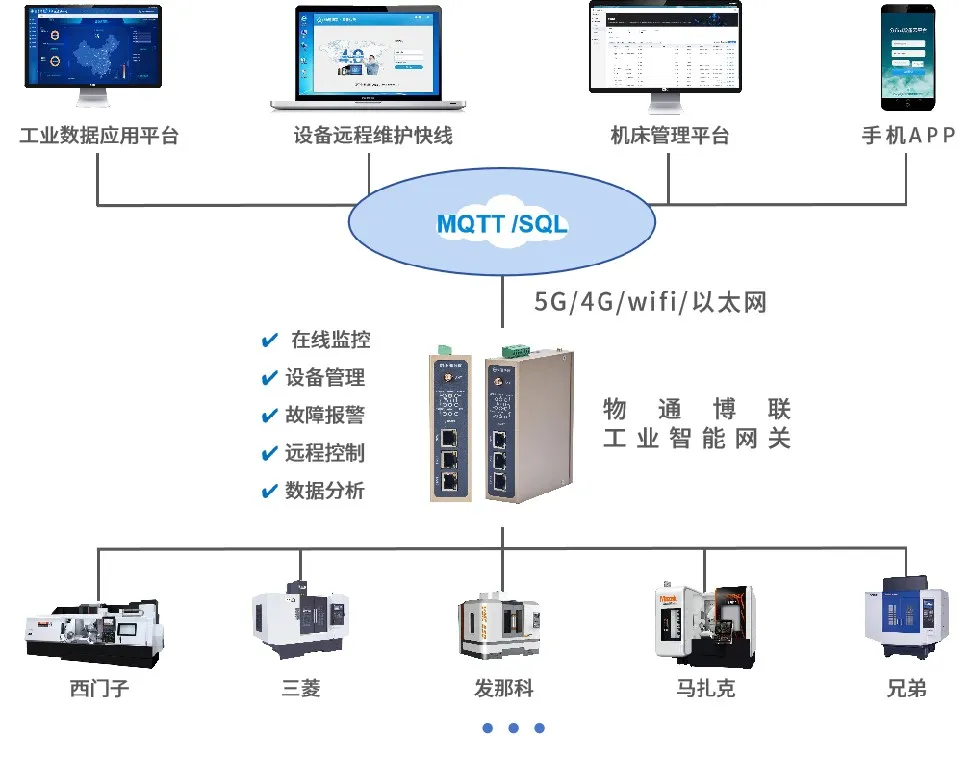
实现功能
管理人员可在中控大屏上同时查看所有机床的运行状态、主轴负载及故障代码,也能快速了解各个机台的生产数量、完成率等信息。
当监测到异常超标数据时,系统自动通过短信、邮件、微信推送告警信息,并自动记录告警设备、时间、数值等信息,实现完整的故障链追溯。
通过班组级设备综合效率(OEE)报表和单位生产效率数据,帮助工厂消除生产瓶颈,提升设备利用率与生产效率。


