
一、需求与方案选择
这次的项目是一台用于铣削工序的夹紧工装,核心诉求有三条:工件装卸要快,不能靠多圈拧螺栓;定位要稳,重复装夹不能出现累积偏差;同一套底座要能应付几种相近规格的工件。
围绕这三点,最终放弃了纯螺栓压紧方案,改用"偏心凸轮 + 杠杆放大"的复合夹紧结构——凸轮负责快速到位和自锁,杠杆负责把操作力放大成足够的夹紧力。
二、结构组成
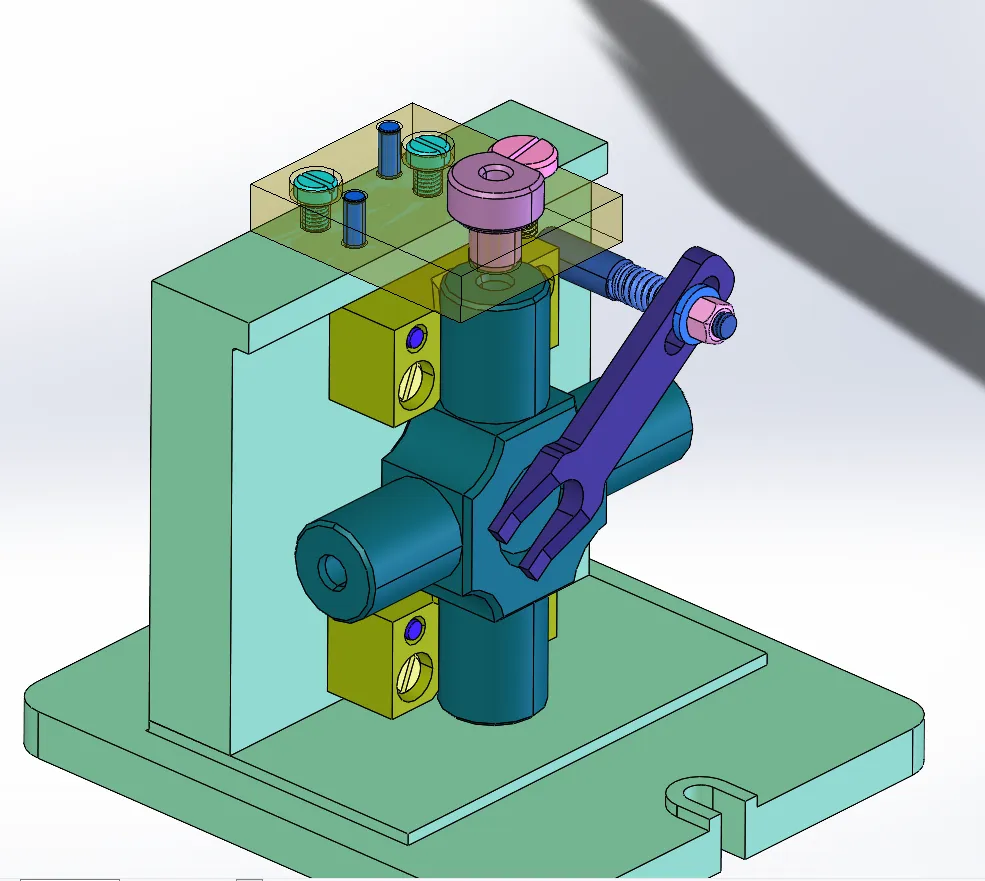
整套装置由底座、L 形立板、导柱支承、十字连接块和夹紧元件五部分构成。
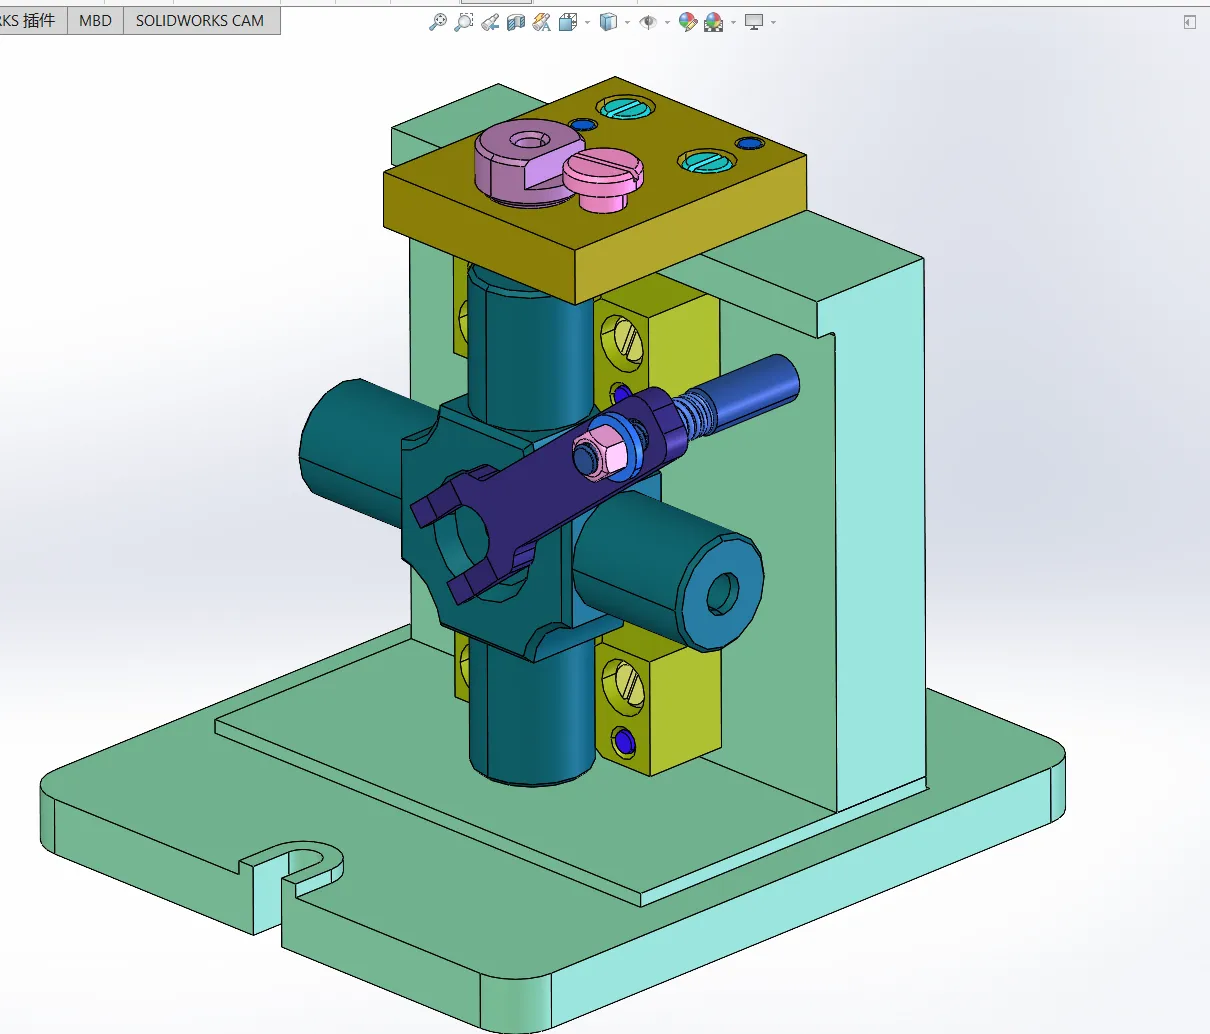
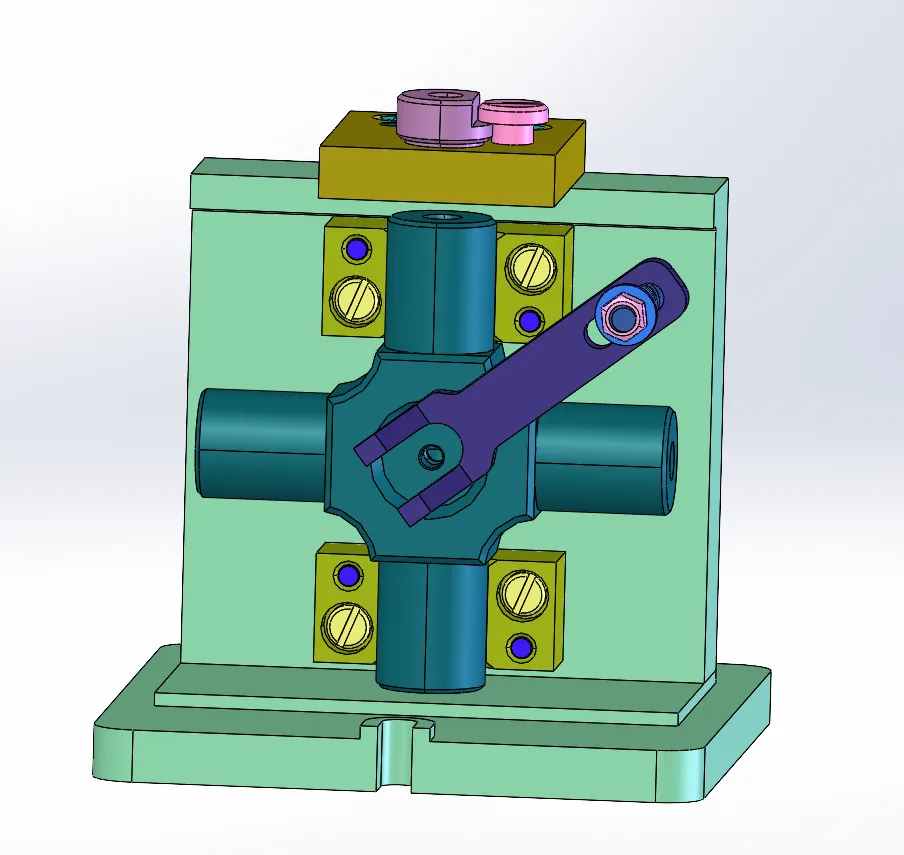
底座与 L 形立板构成刚性骨架,承担全部切削反力;两根竖向导柱穿过四组可调支承座,支承座上开有调整槽,用开槽螺钉微调导柱高度与预紧力;中部十字块同时连接两根水平定位销;顶部偏心凸轮配旋钮形成快换夹紧单元;侧面拨杆通过螺纹副把人力传递到十字块上。
三、三个关键设计点
1. 力的传递路径清晰。手柄力 → 螺纹副 → 拨杆 → 十字块 → 两根定位销同步压紧。十字块把单点输入变成对称的双向输出,工件受力对中性好,不会因单侧压紧而产生偏转。
2. 可调性覆盖装配误差。四组支承座均可调,孔位、导柱长度、立板加工带来的累积误差由开槽螺钉消化,不必靠钳工修配。
3. 换型靠结构而不是靠调试。** 底座上的 U 形槽让夹具可以在机床上快速对位、整体抽出更换,省去了每次换型重新打表的时间。
四、几点踩过的经验
- 凸轮升程要和夹紧行程匹配,越过死点留 0.5~1 mm 余量,自锁才可靠;
- 开槽螺钉调好后必须做防松处理,否则切削振动会一点点吃掉调整量;
- 拨杆与螺纹副的铰接处宜用销轴,不要拿螺栓直接刚性连接,否则容易卡死别劲;
- 建模时先固定"底座—立板"主链,再依次添加导柱、支承座、十字块,最后放紧固件,装配树干净,改尺寸不至于满屏报错。
五、交付形式
完成三维建模与装配,交付三维模型、工程图与装配说明等源文件,支持按新工件直接改型。
六、案例来源
机械设计外包:山西海淇科技 机械设计 三维建模

