
一、方案背景
某工厂现有大量老旧仪表设备,广泛应用于压力、温度、流量、液位等工艺参数的监测环节。这些仪表大多仅支持RS485串口通信,采用Modbus RTU协议,而信息化系统(如SCADA、MES)主要支持Modbus TCP协议,二者之间无法直接通信。若是逐一将老旧的Modbus RTU仪表替换为新的Modbus TCP仪表,不仅成本高、耗时长,且十分容易影响生产。
因此,工厂亟需一套高可靠、易部署的协议转换方案,将Modbus RTU转换为Modbus TCP,实现数据集中采集、实时监控与历史追溯。
二、前期调研
经现场调研与技术评估,本次项目需接入的老旧仪表如下:
压力变送器(RS485,Modbus RTU):实时压力值、报警状态等
温度控制器(RS485,Modbus RTU):当前温度、设定温度、加热状态等
流量计(RS485,Modbus RTU):瞬时流量、累计流量、报警信号等
液位计(RS485,Modbus RTU):液位高度、上下限报警等
上述仪表分布在不同工艺区域,通信接口未占用,具备通过RS485总线接入网关的条件。
三、系统架构及选型
- 设备层
现场老旧仪表通过RS485总线串联接入,采用Modbus RTU协议进行数据通信。由于仪表数量较多,需合理规划上网结构,确保通信稳定。
- 网关层
部署协议转换网关接入各类老旧仪表,实现Modbus RTU到Modbus TCP的协议转换。本地项目选用WiFi上网方案,即插即用、无需布线。
- 平台层
上位机系统(如SCADA或MES)通过Modbus TCP协议接收网关上报的数据,进行实时解析、存储与展示。系统可实现仪表数据可视化、报警管理、趋势分析、报表统计等功能,为运维人员提供全面的数据支持。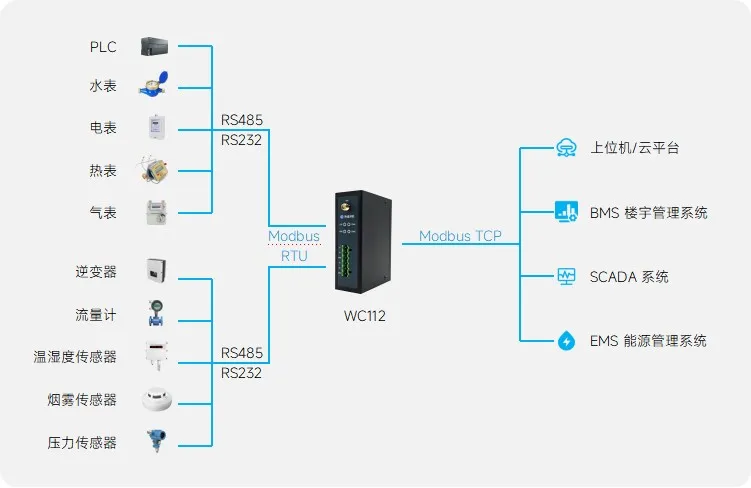
四、实现功能
- 仪表数据实时采集与转换
网关实时采集各老旧仪表的Modbus RTU数据,并转换为Modbus TCP协议上传至上位机,确保数据格式统一、通信稳定,解决协议不兼容问题。
- 工艺参数可视化监控
上位机系统可实时显示各仪表的压力、温度、流量、液位等关键参数,支持历史曲线回放与多维度对比分析,提升运维效率与管理水平。
- 异常报警与联动控制
系统支持对仪表参数设置上下限阈值,一旦触发异常,自动生成报警信息并推送至微信、短信、邮件等渠道,支持与PLC联动控制,提升响应速度。
- 远程运维与设备管理
网关支持远程配置、固件升级、日志调取等功能,减少现场维护频次。通过设备维护快线,工程师可远程调试设备参数,提升运维效率,降低人力成本。
- 数据驱动优化与系统集成
系统可将采集数据对接至MES或数据中台,支持与生产工艺、设备台账等系统联动,实现数据驱动的工艺优化与设备健康管理,助力工厂数字化转型。


